Özel T-Yarık Freze: Ölçüler, İşleme Sırası ve Çizime Göre Sipariş Verme
News Details
Özel T-Yarık Freze Nedir?
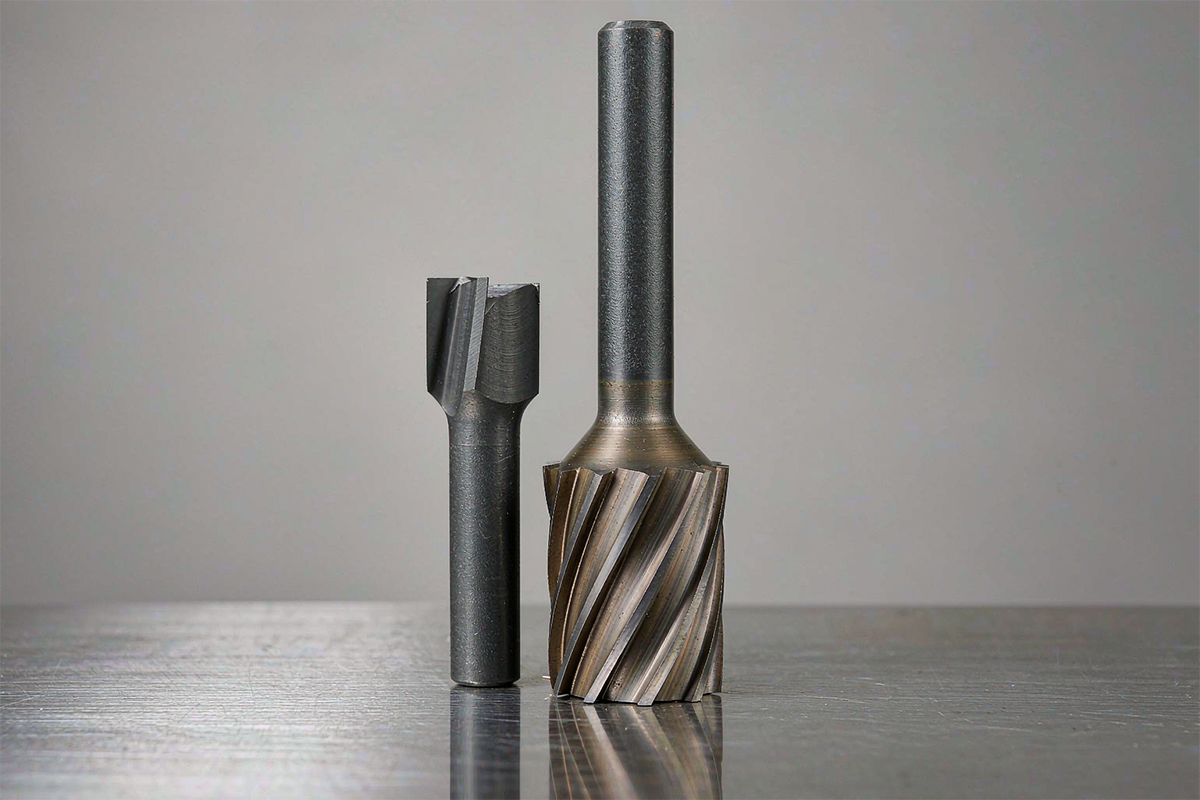
Özel T-yarık freze, T biçimli bir oluğun daha geniş olan, dar bir açıklığın altında yer alan kısmını işlemek üzere üretilen bir freze bıçağıdır. Geometrisi anında tanınabilir: silindirik bir şaft, küçültülmüş çaplı bir boyun ve uçta daha geniş bir kesici kafa. Kafa, alttaki genişletilmiş kısmı genişlik ve yükseklik olarak işlerken, küçültülmüş boyun, yukarıdaki açıklıktan bitirilmiş yüzeylere temas etmeden geçer.
Standart katalog ölçüleri birçok yaygın oluğu kapsar, ancak gerçek parçalar nadiren katalog içinde kalır. Standart dışı oluk genişlikleri, sıra dışı oluk yükseklikleri, sıkı boyun açıklığı koşulları, derin erişim gereksinimleri, inç cinsinden özellikler veya pah ve yarıçap gibi köşe detayları, aracın parçaya göre yapılmasını gerektirir; parçanın araca uyarlanmasını değil. İşte özel T-yarık frezenin çalışma tanımı budur: kafa çapı, kesme genişliği, boyun çapı, boyun uzunluğu, şaft ve toplam uzunluk, müşterinin oluk kesitine ve işleme koşullarına göre üretilir, sabit bir ölçü listesinden seçilmez.
Bu makale, bu araçların nasıl belirlendiğini, işleme sırasının nasıl işlediğini, özel sipariş için hangi bilgilerin gerekli olduğunu ve aracın oluk işleme ailesindeki benzerlerinden nasıl farklılaştığını açıklar.
T-Yarık Freze Ölçüleri ve Boyun Açıklığı
Seçim beş boyutla başlar ve her biri oluk hakkında farklı bir soruyu yanıtlar.
| Boyut | Ne ile eşleşir | Neden önemlidir |
|---|---|---|
| Kafa çapı | Alttaki genişletilmiş kısmın genişliği ve giriş açıklığı | Kafa, bitirilmiş alttaki genişliği üretmeli ve aynı zamanda erişim yolundan geçmelidir |
| Kafa kalınlığı (kesme genişliği) | Üst ve alt yüzeyler arasındaki oluk yüksekliği | Alttaki genişletilmiş kısmın eksenel boyutunu tek geçişte belirler; çok ince olması çok kademeli geçişler gerektirir |
| Boyun çapı | Yan açıklıkla birlikte oluk açıklık genişliği | Boyun, kesme yolunun tamamında açıklık duvarlarından temiz geçmelidir, sadece girişte değil |
| Erişim (boyun uzunluğu) | Referans yüzeyin altındaki alttaki genişletilmiş kısmın derinliği | Kafayı doğru konumlandırır; takım çiziminde kullanılan referans parça çizimiyle eşleşmelidir |
| Şaft ve toplam uzunluk | Tutucu tipi ve kullanılabilir çıkıntı | Sertliği ve monte edilmiş aracın özelliğe çarpma olmadan ulaşıp ulaşmadığını belirler |
İki kontrol kolayca gözden kaçabilir. İlk olarak, kafa toleransı ve boyun açıklığı farklı amaçlara hizmet eder ve ayrı ayrı incelenmelidir: sadece kafa boyutu ölçümü, boynun açıklıktan geçtiğini kanıtlamaz. İkincisi, erişim boyutu, takım çiziminde gösterilen referansa göre ölçülür; bu, kafa kalınlığıyla veya serbestçe seçilen bir boyun uzunluğuyla değiştirilemez. Ticari olarak yaygın T-yarık frezeleri, yaklaşık 3 ila 20 mm arası kafa çaplarını ve yaklaşık 0.5 ila 8 mm arası kesme genişliklerini kapsar ve özel üretim, bu aralıkları her iki yönde de önemli ölçüde genişletir.
T-Oluğu Nasıl İşlenir: Önce Pilot Oluğu İşleyin
Bir T-yarık frezesi, bir oluk matkabı gibi katı malzemeye dikey olarak dalamaz. Daha geniş kafa, bir giriş mevcut olmadan iş parçasına giremez, bu nedenle standart işleme sırası iki aşamalıdır.
Birinci aşama, pilot oluğu (dar açıklığı) işlemesi için kare uçlu bir freze veya oluk matkabı kullanır; bu araç, açıklık genişliğine uygun ve en azından bitirilmiş T-oluğu kadar derin olmalıdır. İkinci aşamada, T-yarık frezesi ile giriş yapılır: kafa, açıklığın altına ulaşır ve radyal geçişlerde alttaki genişletilmiş kısmı işlerken, boyun pilot oluk içinde hareket eder. Özelliğin bir ucunun açık olduğu parçalarda, kafa açık taraftan girebilir ve pilot oluk kısaltılabilir veya tamamen ortadan kaldırılabilir - ancak bu, gerçek parçaya göre onaylanmalıdır, varsayılmamalıdır.
Bu sıranın pratik sonuçları vardır. Pilot oluk genişliği, maksimum boyun çapını belirler; bu da kafa çapını ve sertliğini sınırlar; daha geniş bir açıklık, daha güçlü bir boyun ve daha stabil bir kesim sağlar. Oluk derinliği, alttaki genişletilmiş kısım aşamasından önce doğrulanmalıdır, çünkü kafa kendini pilot oluk tabanına göre konumlandırır. Ayrıca kafa, bir boşluğun içinde üç tarafında çevresel ve her iki yüzeyinde kesme yaptığından, azaltılmış temasla ve etkili talaş tahliyesi ile yükseltici frezeleme, kesme yüklerini öngörülebilir tutar.
Özel T-Yarık Freze Çizim Gereksinimleri
Bir özel sipariş, ancak arkasındaki bilgiler kadar iyi olabilir. En faydalı sorgu, dört grup detayı içerir.
- Oluk kesit çizimi. Açıklık genişliği, alttaki genişletilmiş kısmın genişliği, oluk yüksekliği ve belirli bir referans yüzeyden derinliği gösteren bir kesit; kesme boyutlarındaki toleranslar, açıklık boyutlarından ayrı olarak belirtilmelidir.
- Giriş bilgileri. Oluğun bir ucunun açık olup olmadığı, pilot oluk genişliği ve derinliği ile takım yolunu kısıtlayan herhangi bir fikstür veya komşu duvarlar. Kısa bir giriş görünümü çizimi, çoğu boyutlandırma hatasını önler.
- İş parçası malzemesi ve durumu. Alaşım, sertlik ve kesimin sürekli mi yoksa kesintili mi olduğu, çünkü bunlar alt tabakayı, geometriyi ve kaplamayı belirler.
- İşleme bağlamı. Makine ve tutucu tipi, beklenen takım çıkıntısı, soğutucu mevcudiyeti ve hedef parti boyutu. Boyun uzun olduğunda sertlik bilgisi, nominal boyuttan daha önemlidir.
Bu girdilerle, bir tedarikçi gerçek kesite göre kafa, boyun ve erişim boyutları önerebilir, hangi toleransların işlevsel olduğunu onaylayabilir ve gerçekçi bir fiyat teklifi verebilir. Daha sonra disiplinli bir özel üretim süreci, çizim incelemesi, ölçüm kayıtları ile numune onayı, tekrarlanabilirliği kontrol etmek için pilot miktar ve dondurulmuş bir çizim revizyonuna göre tekrarlayan tedarik yürütür. İnceleme noktalarını - örneğin kafa çapı, kafa kalınlığı ve boyun kaçaklığı - sorgu aşamasında belirten alıcılar, araçları teslim alındığında doğrulanabilen, sadece hayranlık uyandıran olmayan araçlar alır.
Alüminyum ve Çelik için T-Yarık Freze
Malzeme, diğer her şeyi değiştirmeden önce aracı değiştirir.
Alüminyum ve diğer demir dışı alaşımlar için öncelikler, keskin kesme kenarları ve talaş alanıdır. Cilalı kanatlı iki veya üç kanatlı kafalar veya kenar ömrünün önemli olduğu durumlarda DLC kaplı versiyonlar, alüminyumun ürettiği büyük, yapışkan talaşları tahliye eder. TiAlN ve AlTiN gibi alüminyum içeren kaplamalar, alüminyum iş parçaları üzerinde kullanılmamalıdır: kaplama kimyası iş parçası malzemesi ile reaksiyona girer ve gömme kenar ile talaş kaynaşmasını teşvik eder.
Karbon çeliği, alaşımlı çelik ve paslanmaz çelik için kaplı katı karbür normdur. AlTiN veya TiSiN kaplamalar, kesme sıcaklıklarını yönetir ve dört veya daha fazla kanat, daha sert malzemelerin ihtiyaç duyduğu kenar desteği ve yüzey kalitesini sağlar; bu da daha sıkı talaş alanı pahasına gelir - bu kabul edilebilirdir çünkü çelik talaşları daha küçüktür ve daha iyi kırılır. Paslanmaz çelik, iş sertleştirmesi davranışı ekler, bu nedenle ilerleme hızları, sürtünmek yerine kesmeye yetecek kadar yüksek tutulmalı ve soğutucu veya hava üfleme ile ısı kontrolü, kaplama seçimi kadar önemlidir.
İkisi arasında, kesme hızı geometriden daha fazla farklılık gösterir: alüminyum hızlı çalışır, çelik belirgin şekilde daha yavaş çalışır ve sertleştirilmiş çelikler, güçlendirilmiş kenarlarla daha da yavaş çalışır. Bu nedenle, malzemeyi sorgu anında belirtmek bir formalite değildir - bu, üretilen aracı değiştirir.
T-Oluğu, Kuşgözü ve Woodruff Frezesi Arasındaki Fark
Üç özel freze, üç farklı alttaki genişletilmiş kısım ailesini işler ve siluetleri benzer görünse bile değiştirilemezler.
- T-yarık frezeleri, daha dar bir açıklığın altında dikdörtgen bir alttaki genişletilmiş kısım üretir - klasik makine tezgahı ve sıkıştırma fikstürü profili, pilot oluktan sonra kesilir.
- Kuşgözü frezeleri, kılavuz raylar, konumlandırma olukları ve fikstür detayları için açılı, kendinden kilitlenen alttaki genişletilmiş kısım duvarları üretir. Takımdaki açı, parçadaki açıyla eşleşmelidir ve daha geniş kafa, bir T-yarık aracının yaptığı gibi aynı giriş yolu planlamasına ihtiyaç duyar.
- Woodruff yuvası frezeleri, bir şaft üzerindeki Woodruff pimi için yarım daire şeklinde bir yuva üretir. Disk biçimli kafaları küçük T-yarık kafalarına benzer, ancak pim ve yuva geometrisi seçimi belirler.
Ortak ders, hangi aile söz konusu olursa olsun, kafa çapı, kesme genişliği, boyun açıklığı ve erişimin gerçek kesite göre kontrol edilmesi gerektiğidir. Benzer görünüm, araçları belirli bir özellik için değiştirilebilir yapmaz.
T-Oluğu İşlemede Kanat Sayısı ve Talaş Tahliyesi
T-yarık kesme, talaşları çıkarılmasının en zor olduğu yerde hapseder. Kafa, kendisi yaklaşık olarak büyüklüğündeki bir boşluğun içinde üç tarafında kesme yapar, bu nedenle talaşlar kanatlardan yukarı, pilot oluğun içinden ve dışarı doğru hareket etmelidir - aksi takdirde yeniden kesilir, ısı oluşur ve kenarlar erken başarısız olur.
Kanat sayısı ana etkidir. Daha az kanat, daha büyük talaş kanalları bırakır ve alüminyum ile derin, kapalı alttaki genişletilmiş kısımlar için uygundur; dört veya daha fazla kanat, daha güçlü bir kafa sağlar ve diş başına talaş hacminin daha düşük olduğu çelik için daha iyi yüzey kalitesi sunar. Kanat sayısının ötesinde, üç alışkanlık kesmeyi korur: parça izin verdiğinde tam genişlikte oluklar yerine radyal geçişler kullanın, boşluğu temizlemek için periyodik olarak kaldırın veya geri çekin ve talaşların dolaşmak yerine çıkması için soğutucu veya basınçlı havayı kesmeye yönlendirin. Aşırı takım çıkıntısı bu sorunların her birini katlar, bu nedenle parçayı hala temizleyen en kısa erişim doğru erişimdir.
Katı Karbür ve Lehimli T-Yarık Frezeleri Arasındaki Fark
İki konstrüksiyon pazara hakimdir ve seçim boyut ve göreve göre yapılır.
Katı karbür T-yarık frezeleri, tek bir karbür boşluktan öğütülür. Belirli bir boyun çapı için en yüksek sertliği sunar, hassas kafa geometrisini korur ve çoğu özel işin bulunduğu küçük ve orta çaplar için uygundur. Sınırları, katı karbür gövdenin maliyetli hale geldiği büyük kafa çaplarında ortaya çıkar ve boyun hala gücü kontrol eder.
Lehimli T-yarık frezeleri, daha sert bir çelik gövde üzerinde karbür kesme kenarları taşır. Çelik şaft ve boyun şoku emer, konstrüksiyon büyük çaplı araçları uygun fiyatlı tutar ve kenarın yeniden öğütme ile değiştirilmesi basittir. Dezavantajları, boyun bölgesindeki daha düşük sertlik ve lehimleme ve öğütme kalitesine bağlı geometri doğruluğudur; bu da tedarikçi süreç kontrolünü daha da önemli kılar, daha az değil.
Pratik bir kural: yaklaşık 12–16 mm kafa çapının altında, katı karbür genellikle sertlik ve hassasiyet konusunda kazanır; büyük makine tezgahı boyutları ve ağır kesintili kesmeler için, iyi yapılmış bir lehimli araç daha ekonomik ve daha affedici bir seçim olabilir.
Özel T-Yarık Freze Alıcıları için Önemli Noktalar
Özel bir T-yarık frezesi, beş boyutla belirlenir - kafa çapı, kafa kalınlığı, boyun çapı, erişim ve şaft - ve her biri oluk kesiti, giriş yolu ve tutucu ile birlikte kontrol edilmelidir. Pilot oluk işleme sırasında ilk gelir ve boynu kısıtlar; malzeme, alt tabakayı, kaplamayı ve kanat sayısını belirler ve katı karbür ile lehimli arasındaki konstrüksiyon seçimi, kafa boyutu ve göreve göre yapılır. Net bir kesit çizimi, giriş görünümü, malzeme ve makine bağlamı gönderen alıcılar, boyut listesindeki yaklaşımlar yerine uygulamaya eşleştirilmiş araçlar alır - ve kritik boyutları teslim alındığında incelenebilen araçlar.


