Kılavuz Çekme ve Frezeleme: Doğru Diş Açma Yöntemi Nasıl Seçilir?
News Details
Kılavuz Çekme ve Diş Frezeleme Nedir?
Kılavuz çekme ve diş frezeleme, bir CNC tezgahında iç diş açmanın iki yaygın yöntemidir ve metalleri temelde farklı şekillerde kaldırırlar.
Kılavuz çekme, eksenel tırnaklara sahip dişli bir takım olan kılavuzu kullanır. Önceden açılmış bir deliğe giren kılavuz, tek geçişte tam diş profilini keser. Kılavuz, kendi adımına uygun bir ilerleme hızıyla döner ve ilerler; bu nedenle aynı anda tüm diş yan yüzeyle temas eder. Bu doğrudan, tek aşamalı bir işlemdir: bir diş boyutu için bir kılavuz, içeri girip çıkar.
Diş frezeleme, daha küçük çaplı bir kesici, genellikle katı karbür diş frezesi kullanır. Delik içine girerek, helezonik interpolasyon yoluyla iç duvar boyunca hareket eder. Diş, yörüngede birer kez, kademeli olarak oluşturulur; her tam turda kesici bir adım kadar ilerler. Kesici, bitmiş delikten daha küçük olduğu için, talaşların kaçması için takımın çevresinde boş alan oluşur ve kesme yükü tüm geçiş boyunca düşük kalır.
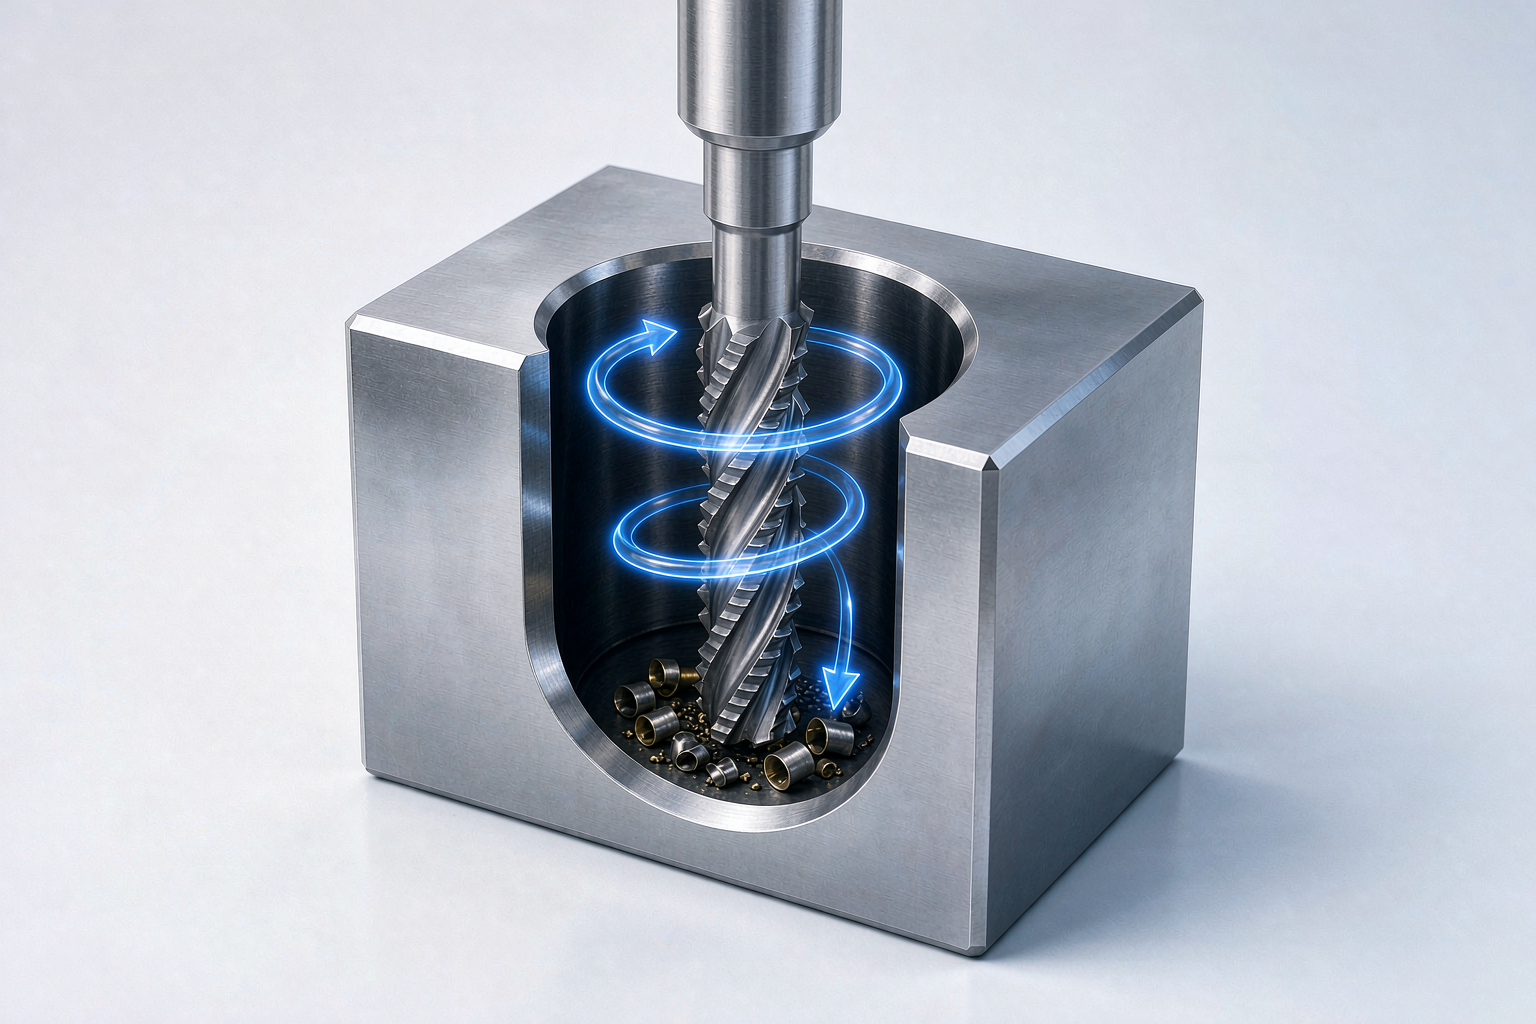
Bu iki kesme eyleminden kaynaklanan pratik fark, bu makaledeki diğer her şeyi şekillendirir: bir kılavuz, tek temasta tam kesime odaklanırken, bir diş frezesi herhangi bir noktada ayar yapabilir, duraklayabilir veya geri çekilebilir. Bunun ne kadar önemli olduğu, parçaya, malzemeye ve üretim hacmine bağlıdır.
Diş Frezeleme vs Kılavuz Çekme: Karşılaştırmalı Tablo
Aşağıdaki tablo, genellikle seçimi belirleyen faktörler açısından iki yöntemin nasıl karşılaştırıldığını özetlemektedir.
| Faktör | Diş Frezeleme | Kılavuz Çekme |
|---|---|---|
| Çevrim süresi | Delik başına daha yavaş, özellikle küçük dişlerde | Hızlı, aynı boyuttaki tekrarlayan delikler için ideal |
| Takım kırılma riski | Düşük — kesici geri çekilebilir ve delik yeniden işlenebilir | Daha yüksek — bitmiş bir parçada kırılan kılavuzun çıkarılması maliyetlidir |
| Kör delikler | Mükemmel — dişler dibe yakın açılabilir | Kılavuz ucu, talaş birikimi ve boşluk ihtiyacı ile sınırlıdır |
| Sert malzemeler | Kademeli kesme, sert veya dayanıklı alaşımlarda yükleri düşük tutar | Zorlu; özel kılavuzlar ve dikkatli koşullar gerektirir |
| Diş boyutu esnekliği | Bir kesici, aynı adımın birden fazla çapını kapsayabilir | Her boyut ve adım için ayrı kılavuz |
| Diş kalitesi | İyi yüzey kalitesi; adım çapı programda ayarlanabilir | Koşullar uygun olduğunda iyi, ancak boyut kılavuza bağlıdır |
| Büyük çaplı dişler | Maliyet etkin; kesme kuvvetleri orta düzeyde kalır | Büyük kılavuzlar pahalı ve zorlayıcı hale gelir |
| Kurulum ve programlama | Helikopter interpolasyonu ve kanıtlanmış bir program gerektirir | Basit; standart kılavuz çekme çevrimleri ile çalışır |
Hiçbir satır tek başına karşılaşmayı kazanmaz. Doğru soru, uygulamanızda bu faktörlerden hangisinin daha belirleyici olduğudur.
Ne Zaman Diş Frezeleme Kullanılır?
Diş frezeleme, hassas işleme alanında sıklıkla karşılaşılan dört durumda kendini gösterir.
Derin dişli kör delikler
Bir kör delikte, kılavuzun pahlı ucu için boşluk, talaşlar için alan ve dibe vurmadan önce hareket mesafesi gerekir; bu da genellikle kullanılabilir dişin tasarımın istediği yerden önce durması anlamına gelir. Diş frezesi, kontrollü bir yol boyunca takımın ucu ve yanı ile kesim yapar; bu sayede diş deliğin dibine çok daha yakına uzanabilir ve talaşlar tam profilli bir takımın önüne zorlanmaz.
İşlenmesi zor malzemeler
Paslanmaz çelikler, titanyum alaşımları ve diğer sert veya iş sertleştiren malzemelerde, bir kılavuzun tam profilli teması tek geçişte yüksek tork ve ısı üretir; bu da kırık kılavuz için klasik bir senaryodur. Diş frezeleme, kesimi birkaç hafif yörüngeye dağıtarak kesme kuvvetlerini ve ısıyı düşük tutar. Pahalı iş parçalarında, bir hurda parçayı önlemek bile daha uzun çevrim süresini birçok kez haklı çıkarır.
Ortak özelliklere sahip birden fazla diş boyutu
Tek bir diş frezesi, programlanmış yörüngeyi değiştirerek genellikle aynı adımın birkaç çapını kapsayabilir. Karışık işler yapan atölyeler için bu, çekmecelerce kılavuzu bir veya iki kesici ve bir program kütüphanesi ile değiştirir — daha az takım değişimi, daha az stok ve daha hızlı geçişler.
Yüksek değerli veya yeniden işlenmesi zor parçalar
Hurda bir parçanın saatlerce süren işlemeye yol açtığı durumlarda — havacılık bileşenleri, tıbbi parçalar, büyük gövdeler — proses güvenliği ham hızdan daha önemlidir. Diş frezeleme, kılavuz çekmede olmayan bir kurtarma yolu sunar: boyut doğru değilse, operatör bir ofset ayarlar ve dişi yerinde yeniden keser.
Diş Frezelemenin Avantajları ve Dezavantajları
Diş frezelemenin avantajları, kademeli kesme eyleminden doğrudan kaynaklanır:
- Düşük kırılma riski ve tezgah içinde yeniden işleme — boyut ayarları programda yapılır, çapraz diş oluşturmadan
- Aynı adımın birden fazla çapı için tek kesici, takım envanterini azaltır
- Özel kılavuz geometrileri olmadan kör deliklerin dibine yakın dişler
- Zorlu malzemelerde daha düşük, daha stabil kesme yükleri
- Dişin tek ağır geçişte oluşturulmak yerine frezelenmesi nedeniyle daha iyi yüzey kalitesi
- Uygun takımlarla hem iç hem de dış dişleri kesebilme yeteneği
Dezavantajlar da en az avantajlar kadar gerçekçi ve dürüstçe değerlendirilmelidir:
- Kılavuz çekmeye göre daha yavaş çevrim süresi, özellikle küçük, tekrarlayan deliklerde
- Daha zorlu programlama — tezgahın üç eksende de helezonik interpolasyonu desteklemesi gerekir
- Standart bir kılavuza göre takım başına daha yüksek satın alma fiyatı
- Çok küçük diş frezeleri hassastır; kolay malzemelerde küçük çaplar için kılavuz pratik seçim olarak kalabilir
- Sonuçlar kurulum sertliğine bağlıdır — zayıf bir kurulum kalite avantajını ortadan kaldırır
Kılavuz Çekmenin Hala Doğru Seçim Olduğu Durumlar
Bunların hiçbiri kılavuz çekmeyi geçersiz kılmaz. Serbest kesimli malzemelerde standart dişlerin yüksek hacimli üretimi için kılavuz çekme en hızlı ve en ekonomik yol olmaya devam eder. İyi bakımlı bir tezgahta binlerce kez tekrarlanan yumuşak çelikte bir M8 delik, tam olarak bir kılavuzun tasarlandığı iştir: bir takım, bir hareket, minimum programlama çabası.
Kılavuz çekme, tezgahın güvenilir helezonik interpolasyon yapamadığı, atölyenin eski ekipmanlarda basit kılavuz çekme çevrimleri çalıştırdığı veya diş toleransının kritik olmadığı ve takım bütçesinin sıkı olduğu durumlarda da mantıklıdır. Dengeli bir diş açma stratejisi her iki yöntemi de kullanır: hızlı, tekrarlanabilir işler için kılavuzlar ve esneklik, malzeme zorluğu veya hurda riskinin ekstra çevrim süresini haklı gösterdiği yerlerde diş frezeleri.
Diş Frezeleme vs Kılavuz Çekme Maliyeti: Takım Fiyatının Ötesinde
Bir kılavuz ile bir diş frezesinin fiyat etiketlerini karşılaştırmak, yapılabilecek en kolay ve aynı zamanda en yanıltıcı karşılaştırmadır. Bir kılavuz daha ucuza mal olur ve kolay malzemelerde delik başına genellikle daha ucuz diş üretir. Ancak toplam maliyet tablosu birkaç faktörü daha içerir:
- Hurda riski. Bir kılavuz, neredeyse bitmiş bir iş parçasında kırıldığında, kayıp sadece kılavuzun fiyatı değil, o parçaya kadar yapılan tüm işlemlerin değeridir. Yüksek değerli parçalarda, tek bir kırılmayı önlemek, tüm takım setinin fiyat farkını dengeleyebilir.
- Envanter. Birkaç çapı kapsayan tek bir diş frezesi, bir kılavuz setinin yerini alır; stok, takım değişimleri ve aşınmış veya yanlış boyutlu bir kılavuza ulaşma riskini azaltır.
- Yeniden işleme ve duruş süreleri. Toleransı biraz bozuk frezelenmiş bir diş, tezgahda ofset değişikliği ile düzeltilir. Büyük veya küçük çaplı bir kılavuzlu delik genellikle tezgah dışında elle yeniden işlemeyi veya hurdaya ayrılmayı gerektirir.
- Takım tüketimi. Aşındırıcı veya sert malzemelerde kılavuzlar her delikte aşınır; bir karbür diş frezesi aşınmayı daha fazla metale yayar, bu da dayanıklı alaşımlarda uzun üretimlerde frezelemeyi avantajlı hale getirebilir.
Düşük-orta hacimli, farklı diş boyutlarına, zor malzemelere veya pahalı parçalara sahip işlerde toplam maliyet genellikle diş frezelemeyi destekler. Kolay malzemelerde aynı standart dişlerin uzun üretimlerinde ise kılavuz çekme genellikle delik başına en düşük maliyeti sağlar.
Doğru Karbür Diş Frezesini Seçmek
Uygulama diş frezelemeye ihtiyaç duyduğunda, takım seçimi prosesin potansiyelini gerçekleştirip gerçekleştirmeyeceğini belirler. Sipariş vermeden önce kontrol edilmesi gereken önemli noktalar:
- Malzeme uyumu. İş parçası malzemesine uygun kaplamalı, ince taneli katı karbür — parmak frezeler ve matkaplar için geçerli olan aynı prensip — paslanmaz, titanyum ve sertleştirilmiş çeliklerde kesici kenar aşınmasını öngörülebilir kılar.
- Adım aralığı ve diş formu. Üretilmesi istenen her boyut için kesicinin izin verilen adım aralığını ve diş standardını doğrulayın. Nominal çapın aynı olması, iki adımı birbirinin yerine kullanılabilir yapmaz.
- Ulaşım ve boyun boşluğu. Derin veya kör delikler, dişin derinliğe kesilebilmesi için yeterli tırnak uzunluğu ve boyun boşluğu gerektirir; bu sayede şaft veya tutucu müdahale etmez.
- Minimum delik çapı. Kesici ve boynu, iş listesindeki en küçük deliğe fiziksel olarak sığmalıdır.
- Tezgah kapasitesi. Güvenilir helezonik interpolasyon ve yeterli sertlik ön koşuldur; üretime başlamadan önce programı ve kurulumu doğrulayın.
Katı karbür diş takımlarını kendi bünyesinde üreten bir üretici ile çalışmak bu süreci kısaltır. Çin, Changzhou merkezli katı karbür kesici takım üreticisi Qinrui Precision Tools (Changzhou Qinrui Precision Tools Co., Ltd.), otomotiv, havacılık ve makine otomasyonu uygulamaları için parmak frezeler, matkaplar, raybalar, diş frezeleri ve özel standart dışı form takımları üretir ve belirli malzemelere ve diş standartlarına uygun diş frezeleri tedarik edebilir — katalog boyutunun uymadığı durumlarda özel form takımları dahil.
SSS
Bir diş frezesi, mevcut bir proseste kılavuzun yerini alabilir mi?
Teknik olarak çoğu CNC uygulamasında evet, ancak daha iyi soru bunun değer katıp katmayacağıdır. Mevcut kılavuz çekme işleminiz stabil, hızlı ve sorunsuzsa, onu koruyun. Boyut kontrolü, kırılma riski, diş derinliği veya malzeme zorluğu gerçek zaman veya para maliyeti yaratıyorsa diş frezelemeye geçin.
Diş frezeleri önceden açılmış bir delik gerektirir mi?
Standart diş frezeleme, mevcut bir deliğe kesim yapar, bu nedenle delik önce açılır. Bazı özel takımlar tek kurulumda delik açma, diş açma ve pahlama yapabilir, ancak çoğu iş için doğru boyutta bir ön delik hala prosesin bir parçasıdır.
Diş frezeleme, küçük dişler için pratik midir?
Dikkatli olunduğunda olabilir: çok küçük diş frezeleri daha hassastır ve kaçaklara daha az toleranslıdır. Kolay malzemelerdeki küçük çaplar için kılavuz çekme genellikle daha sağlam bir seçim olarak kalır.
Hangi yöntem daha iyi diş üretir?
Diş frezeleme genellikle daha temiz bir yüzey üretir ve ofset ayarı ile adım çapını doğrudan kontrol etme imkanı sunar. Uygun malzemede keskin, doğru uygulanmış bir kılavuz da sağlam dişler üretir — fark, frezeleme kalitesinin tezgahda düzeltilebilmesi, kılavuz çekme kalitesinin ise ilk turdan önce belirlenen koşullara bağlı olmasıdır.


