Hassas CNC Freze Takımları: Türler, Seçim ve İşleme Hassasiyeti İçin Pratik Bir Kılavuz
News Details
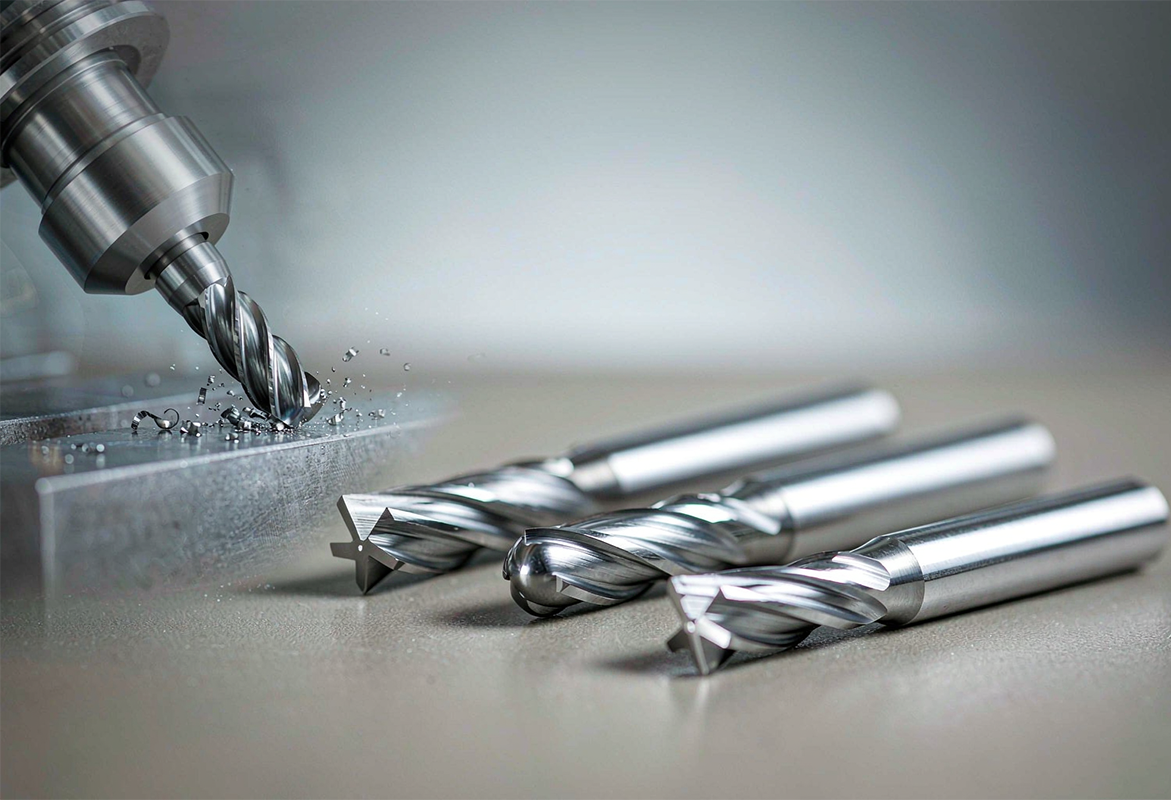
Hassas CNC Freze Takımları Nedir?
Hassas CNC freze takımları, kontrollü ve tekrarlanabilir doğrulukta bir iş parçasından malzeme kaldırmak için bilgisayar kontrollü freze makinelerinde kullanılan dönen kesme takımlarıdır. Bunlara katı karbür parmak frezeler, bilyeli burun frezeler, köşe radyüslü frezeler, kaba ve son işlem parmak frezeleri ile yüz frezeleri dahildir; her biri farklı bir kesme görevi için şekillendirilmiştir. Hassas bir takım ile genel amaçlı bir takımı birbirinden ayıran şey tek bir özellik değil, alt tabaka kalitesi, geometri, kaplama ve çalıştırıldığı kesme parametrelerinin birleşimidir.
Uluslararası alıcılar için pratik sorular tutarlıdır: hangi freze tipi parça geometrisine uyar, hangi alt tabaka ve kaplama iş parçası malzemesiyle eşleşir, gerçekçi olarak ne tolerans ve yüzey kalitesi elde edilebilir ve tane sayısı ile takım uzantısı stabiliteyi nasıl etkiler? Bu makale, bu soruları pazarlama iddiaları yerine yaygın olarak kabul edilen işleme uygulamalarını kullanarak tek tek yanıtlar.
CNC Freze Freze Tipleri ve Uygulamaları
Her bir freze ailesi farklı bir işleme problemini çözer ve aileyi işlemle eşleştirmek ilk seçim kararındır.
- Kare parmak frezeler düz kesme uçlarına ve keskin 90 derece köşelere sahiptir. Bunlar en çok yönlü ailedir ve temiz köşelerin gerekli olduğu yiv açma, yan frezeleme, cep işleme ve genel amaçlı frezeleme için kullanılır.
- Bilyeli burun parmak frezeleri yuvarlatılmış bir kesme ucuna sahiptir. Bunlar 3D konturlama, kalıp ve die işleri, radyuslar ve karmaşık eğri yüzeyler için standart seçimdir; burada nokta teması daha pürüzsüz geçişler sağlar.
- Köşe radyüslü parmak frezeleri düz bir ucu köşelerde küçük bir radyüsle birleştirir. Radyüs kesme kuvvetlerini daha geniş bir alana yayar; bu nedenle bu frezeler kırılmaya karşı direnç gösterir ve ağır kesimlerde ve uzun üretim serilerinde kare parmak frezelerden daha uzun ömürlüdür.
- Kaba işlem parmak frezeleri talaşları küçük parçalara ayırmak için tırtıklı kesici kenarlar kullanır. Bunlar azaltılmış kesme kuvvetleriyle büyük hacimli malzemeyi hızla kaldırır ve iş parçasını son işlem için hazırlar.
- Son işlem parmak frezeleri yüzey kalitesi ve boyutsal doğruluğu öncelikli kılar; genellikle daha pürüzsüz kenarlara ve daha yüksek tane sayısına sahiptir ve son geçişte kullanılır.
- Yüz frezeleri çok sayıda kenarla geniş bir çapı kaplar ve daha fazla işleme başlamadan önce bir plakayı veya bir gövde datumunu yüzleştirme gibi büyük düz yüzeyleri verimli bir şekilde işler.
Yaygın bir seçim hatası, yalnızca çapa göre seçim yapmaktır. Çap önemlidir; ancak tane sayısı, tane uzunluğu, köşe geometrisi ve kaplama, takımın amaçlanan işlemede gerçekten performans gösterip göstermeyeceğini belirler.
CNC Frezeleme için Karbür Parmak Frezeler: Karbür ve HSS
Alt tabaka kararı çoğunlukla katı karbür ve yüksek hız çeliği (HSS) arasında bir seçime indirgenir. Kobalt bağlayıcı ile tungsten karbür tanelerinden sinterlenmiş katı karbür, HSS'den önemli ölçüde daha sert ve daha rijittir. Daha yüksek rijitliği takım sapmasını azaltır; bu da doğrudan daha sıkı boyutsal doğruluğu ve daha düz duvarları destekler. Karbür ayrıca çok daha yüksek kesme hızlarına dayanır; bu da üretim işlemesinde çevrim sürelerini kısaltır.
| Özellik | Yüksek Hız Çeliği (HSS) | Katı Karbür |
|---|---|---|
| Sertlik | Daha düşük; yüksek kesme sıcaklığında yumuşar | Çok daha yüksek; kenarı yüksek hızda tutar |
| Rijitlik | Daha düşük; daha fazla sapma ve tırtıl riski | Yaklaşık üç kat daha rijit; daha az sapma |
| Toughness | Daha yüksek; titreşim ve kesintili kesimleri tolere eder | Daha düşük; daha kırılgan, stabil kurulum gerektirir |
| En iyi kullanım | Yumuşak malzemeler, prototipler, kısa seriler, daha az rijit makineler | Sert malzemeler, yüksek hızlı işleme, hassas üretim |
| Yeniden taşlama | Kolay ve ucuz | Mümkün; yeniden taşlama ve yeniden kaplama daha maliyetlidir |
Karbür, takım başına HSS'den daha fazla maliyetlidir; ancak yüksek hacimli veya sert malzeme işlemesinde daha uzun takım ömrü ve daha yüksek kesme hızları genellikle parça başına daha düşük bir maliyetle sonuçlanır. HSS, yumuşak malzemeler, kısa seriler ve daha az rijit makineler için mantıklı bir seçim olarak kalır.
Parmak Freze Kaplama Seçimi: TiAlN, AlTiN, DLC ve Ötesi
Kaplamalar, PVD veya CVD işlemleriyle uygulanan ince sert katmanlardır. Bunlar yüzey sertliğini yükseltir, sürtünmeyi azaltır ve alt tabakayı kesme ısısından korur; bu da takım ömrünü uzatır ve performansı daha yüksek hızlarda stabilize eder.
- TiN (titan nitrür), orta derecede ısı direncine sahip demir içeren malzemeler için genel amaçlı bir kaplamadır.
- TiAlN ve AlTiN, yükseltilmiş sıcaklıkta koruyucu bir alüminyum oksit tabakası oluşturur; bu da onları karbon çeliği, alaşımlı çelik, paslanmaz çelik ve sertleştirilmiş çelik için orta ve yüksek hızlarda yaygın bir seçim haline getirir.
- AlCrN ve TiSiN, paslanmaz çelikler ve Inconel ve titanyum gibi yüksek sıcaklık alaşımlarına uygundur; burada ısı ve aşınma şiddetlidir.
- ZrN ve DLC kaplamalar ile ayna cilalı tanelere sahip kaplamasız takımlar, alüminyum ve diğer demir dışı alaşımlar için doğru seçimdir; çünkü düşük sürtünmeleri birikmiş kenarı bastırır.
Uygulamada iki uyarı önemlidir. İlk olarak, TiAlN ve AlTiN gibi alüminyum içeren kaplamalar, alüminyum iş parçalarıyla kimyasal olarak reaksiyona girerek talaşların kenara kaynaklanmasına neden olur; bu nedenle demir dışı alaşımlarda kullanılmamalıdır. İkinci olarak, bir kaplama zayıf bir alt tabakayı, yetersiz rijitliği veya yanlış kesme parametrelerini telafi edemez; performansı yalnızca temel koşullar doğru olduğunda uzatır.
CNC Freze Toleransı ve Yüzey Kalitesi
İyi bakımlı ekipman üzerinde standart CNC frezeleme, tipik olarak boyutsal toleransları yaklaşık ±0,05 mm ila ±0,13 mm aralığında tutar. Süreç kontrolü katı olduğunda, stabil iş tutma, minimal takım uzantısı, kontrollü kesme parametreleri ve tutarlı takım aşınma yönetimi ile standart hassas freze ekipmanı ile yaygın olarak ±0,01 mm civarında daha sıkı toleranslar elde edilebilir. Bu aralığın altındaki ultra hassas sonuçlar, özel ekipman ve koşullar gerektirir.
Yüzey kalitesi aynı mantığı izler. Optimize edilmiş parametreler altında, hassas frezelenmiş yüzeyler doğrudan kesme işleminden Ra 0,8 μm veya daha iyisine ulaşarak ikincil cila işlemini azaltır veya ortadan kaldırır. Anahtar faktörler diş başına ilerleme, adım geçişi, takım geometrisi, kaplama sürtünmesi ve soğutucu stratejisidir. Aşırı kesme hızı veya aşırı takım uzantısı, titreşimi ve ısıyı yükseltir; ve her ikisi de hem doğruluğu hem de yüzey kalitesini düşürür.
Alıcılar ayrıca aşırı belirtimden kaçınmalıdır. İşlevsel olmayan özelliklerdeki genel sıkı toleranslar, montaj performansını iyileştirmeden çevrim süresini katlanarak artırır; sıkı belirtiler en iyi şekilde işlevsel delikler, sızdırmazlık yüzeyleri ve eşleşen özellikler için ayrılmalıdır.
Parmak Freze Tane Sayısı Kılavuzu
Tane sayısı, talaş alanı ve kenar yoğunluğu arasındaki dengeyi kontrol eder.
- İki dişli frezeler büyük talaş kanalları sunar. Talaş tahliyesinin baskın olduğu alüminyum ve diğer yumuşak, yapışkan malzemeler için uygundur.
- Üç dişli frezeler daha hızlı malzeme kaldırma ile daha iyi bir yüzey kalitesini dengeler ve alüminyum işleri için esnek bir orta seçimdir.
- Dört dişli ve daha yüksek frezeler daha fazla kesme kenarı ve daha fazla çekirdek rijitliği sağlar. Bunlar çelik ve daha sert alaşımlar için uygundur; yüksek tane sayıları, talaş yükünün hafif olduğu ve yüzey kalitesinin en önemli olduğu son işlem geçişlerinde tercih edilir.
Helis açısı tane sayısıyla birlikte çalışır: 35–45 derece civarındaki daha yüksek helis açıları, yumuşak malzemelerde talaş tahliyesini iyileştirir; 10–30 derece civarındaki daha düşük açılar ise daha sert malzemelerde titreşimi azaltır.
Kaba İşlem ve Son İşlem Parmak Frezeleri
Kaba işlem ve son işlem farklı işlerdir ve her ikisi için de tek bir freze kullanmak genellikle her iki sonucu da tehlikeye atar. Kaba işlem parmak frezeleri tırtıklı kenarlarla ve azaltılmış kesme kuvvetleriyle malzemenin çoğunu hızla kaldırır ve bir sonraki geçiş için küçük, düzgün bir pay bırakır. Çıktıları yüzey kalitesi değil, hızdır. Son işlem parmak frezeleri daha sonra son boyuta ve gerekli yüzey kalitesine ulaşmak için hafif kesimler yapar; daha yüksek tane sayıları ve daha pürüzsüz geometri kullanır.
İki aşamayı ayrı tutmak da doğruluğu korur. Ağır stokta başlayan bir son işlem takımı düzensiz aşınır ve takım aşınması gerçek kesme geometrisini değiştirir; bu da bir parti boyunca boyutsal sapma olarak ortaya çıkar. Kaba işlem ve son işlemi ayrı işlemler olarak özel takımlarla planlamak, son geçişi öngörülebilir kılar.
İş Parçası Malzemesine Göre Freze Seçimi
İş parçası malzemesi geometriyi, alt tabakayı ve kaplamayı birlikte belirler.
- Alüminyum ve demir dışı alaşımlar: keskin kesici kenarlar, cilalı veya reaktif olmayan yüzeyler ve talaş tahliyesi için iki veya üç dişli geometriler. TiAlN ve AlTiN kaplamalardan kaçının.
- Karbon ve alaşımlı çelikler: kaplı katı karbür, tipik olarak TiAlN veya AlTiN, dört veya daha fazla dişli ve güçlü kenar geometrisi ile.
- Paslanmaz çelik: AlCrN veya AlTiN gibi ısıya dayanıklı kaplamalara sahip sert karbür geometriler, ısının iş sertleştirmesini ve birikmiş kenarı bastırmak için orta hızlar ve güvenilir ısı kontrolü.
- Titanyum ve yüksek sıcaklık alaşımları: rijit kurulumlar, AlCrN veya TiSiN gibi ısıya dayanıklı kaplamalar, düşük kesme hızları ve dikkatli talaş yükü kontrolü.
- Sertleştirilmiş çelikler: TiAlN sınıfı veya TiSiN kaplamalara sahip yüksek sertlikte karbür alt tabakalar ve stabil, düşük titreşimli sıkıştırma.
Satın almadan önce pratik bir doğrulama, dört öğeyi teyit etmektir: malzeme, işlem, gerekli geometri ve yüzey kalitesi gereksinimi; ardından tane sayısı, kaplama, alt tabaka ve uzantıyı bunlarla eşleştirin. İnce duvarlar veya sıkı toleranslar söz konusu olduğunda, maksimum kesme hızı yerine rijitliğe öncelik verin.
Hassas CNC Freze Takımları Alıcıları için Anahtar Çıkarımlar
CNC frezelemedeki hassasiyet, herhangi bir tek belirtimden değil, eşleştirilmiş kararlardan gelir: işlem için doğru freze ailesi, malzeme için doğru alt tabaka ve kaplama, talaş yüküne uyan bir tane sayısı ve sapma ve ısıyı kontrol altında tutan kesme parametreleri ve iş tutma. Malzemeyi, işlemi, geometriyi ve yüzey kalitesi gereksinimlerini ilk olarak tanımlayan alıcılar, tedarikçileri yalnızca fiyata göre değil, her bir takımın bu gereksinimleri ne kadar iyi karşıladığına göre karşılaştırabilir.
Bir takım tedarikçisinden öneri isteyen alıcılar için en faydalı talep, iş parçası malzemesini, işleme işlemini ve hedef toleransı veya yüzey kalitesini, makine rijitliği bilgisiyle birlikte içerir. Bu girdilerle, bir tedarikçi alt tabakayı, kaplamayı, tane sayısını ve takım uzantısını sadece boyuta göre teklif vermek yerine gerçek uygulamaya eşleştirebilir.


