Soğutmalı Raybalama: İçten Soğutmalı Raybalama Delik Kalitesini Nasıl Artırır?
News Details
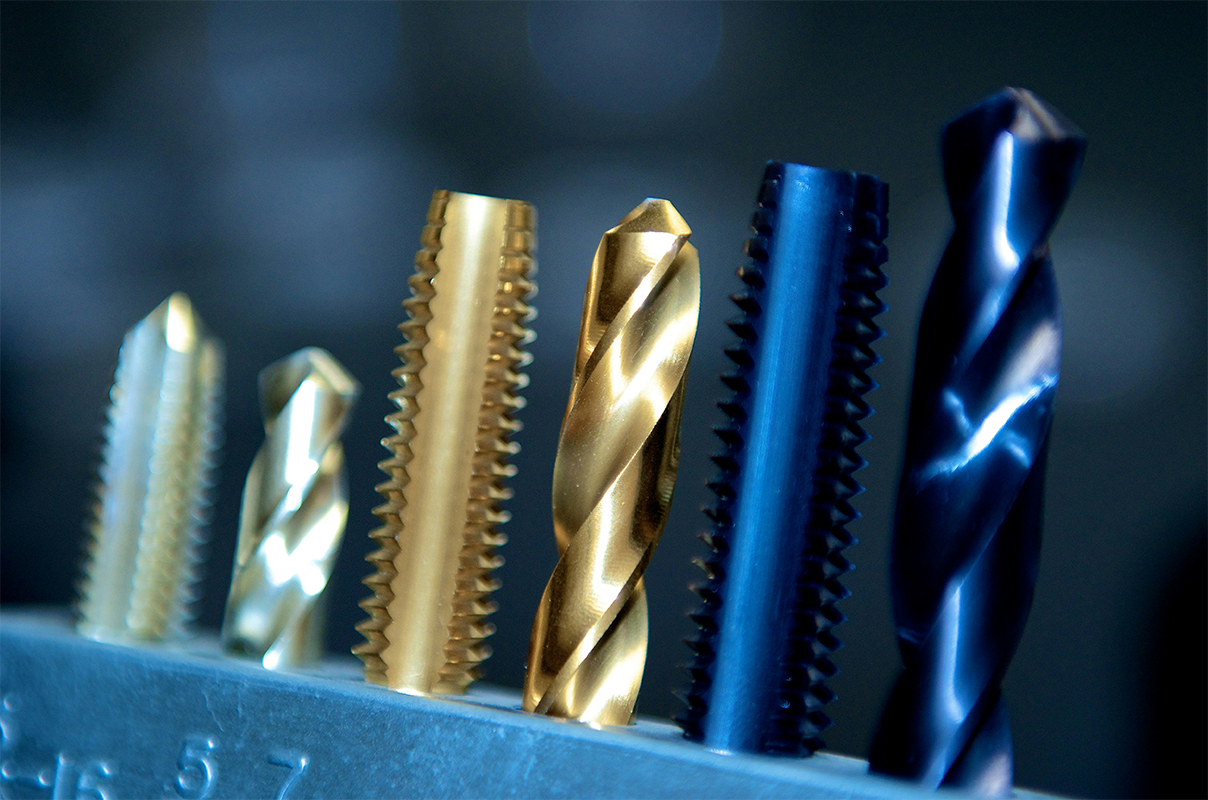
Soğutmalı reamer, basınçlı soğutma sıvısını takım gövdesindeki iç kanallardan geçirerek doğrudan kesici kenarlara iletir. Bu rehber, bu takımların nasıl çalıştığını, hangi makine koşullarına ihtiyaç duyduklarını ve sipariş vermeden önce tolerans, yüzey kalitesi ve takım ömrü iddialarının nasıl değerlendirileceğini açıklar.
Soğutmalı Reamer Nedir?
Soğutmalı reamer, takım gövdesi boyunca işlenmiş iç soğutma kanallarına sahip hassas bir raybalama aracıdır. Basınçlı soğutma sıvısı iş milinden bu kanallar aracılığıyla geçer ve kesici kenarlara yakın bir yerden, ya takım ucunda eksenel olarak ya da tırtıllardan radyal olarak çıkar. Kesim bölgesine ulaşmak için harici sel püskürtme nozullarına güvenmek yerine, takım soğutma sıvısını tam olarak kesimin gerçekleştiği yere taşır.
Bu tasarım, harici soğutmanın zorlandığı yerlerde en önemli farkı yaratır: derin delikler, kör delikler ve ipliksi veya yapışkan talaş üreten malzemeler. Talaşları delikten dışarı atmak ve kesim bölgesindeki sıcaklığı stabilize etmek için soğutmalı reamer, çapı korumaya, bitirilmiş yüzeyi korumaya ve üretim raybalamada takım ömrünü uzatmaya yardımcı olur.
Karbür Soğutmalı Raybalar Neden Hassas Üretimde Baskındır?
CNC üretimi için satılan iç soğutmalı raybaların çoğu katı karbür veya karbür uçlu yapıdan yapılır. Yüksek hız çeliği (HSS) ile karşılaştırıldığında, karbür çok daha yüksek aşınma direnci sunar, üretim çalışmaları sırasında boyutu daha uzun süre korur ve daha yüksek kesme hızlarını destekler. HSS, küçük partiler ve prototip çalışmaları için mantıklı bir seçim olmaya devam eder çünkü daha dayanıklı, daha ucuz ve kolayca yeniden bilenebilir; ancak yüksek hacimli hassas raybalama için karbür genellikle standart malzemedir.
Satıcılar genellikle bu takımlar için ultra ince veya mikro taneli karbür sınıfları belirtir. İnce taneli karbür daha keskin bir kesici kenar sağlar, bu da kesme kuvvetlerini azaltır ve hem delik kalitesini hem de kenar dayanıklılığını artırır. Daha büyük çaplar için bazı üreticiler, katı karbür gövdelere göre daha düşük maliyetle soğutma performansı sunan, lehimli uçlu veya karbür uçlu çelik gövdeli tasarımlar sunar.
Mil İçi Soğutmalı Raybalama için Makine Gereksinimleri
Soğutmalı reamer, yalnızca soğutma sıvısı gerçekten takıma ulaştığında performans gösterir. Makinenin, uygulamaya bağlı olarak genellikle 20–80 bar basınç sağlayan, mil içi soğutma (TSC) sistemine sahip olması gerekir. Takım tutucu, iç soğutma için sızdırmaz hale getirilmelidir; soğutma sıvısı sızdırmaz kolet aynaları veya hidrolik aynalar yaygın seçeneklerdir; çünkü mil-tutucu arayüzündeki sızıntı, soğutma sıvısı kesici kenarlara ulaşmadan önce basıncı düşürür.
Soğutma sıvısı durumu da önemlidir. Bu takımlardaki iç kanallar küçük olduğundan, besleme filtrelenmelidir ve su çözünebilir kesme sıvısı genellikle yaklaşık %5-8 konsantrasyonda tutulur, geçitleri tıkayabilecek partiküllerden arındırılmış olmalıdır. TSC mili olmayan atölyeler, iç soğutmalı takımları etkili bir şekilde çalıştıramaz; bu durumda harici sel soğutma veya uyumlu takımlara sahip MQL (minimum miktarda yağlama) kurulumları gerçekçi alternatiflerdir.
Derin Delik Raybalama ve Talaş Tahliyesi
Derin delik raybalamada talaşlar ana düşmandır. Derinlik-çap oranları yaklaşık 3:1'i geçtiğinde, talaşların doğal bir kaçış yolu yoktur; tırtıllara dolar, yeniden kesilir, deliği çizer, deliği fazla büyütür ve takımı kırabilir. İç soğutma, talaşları sıkışmadan veya yeniden kesilmeden önce sürekli olarak delikten dışarı iterek bu sorunu çözer.
Yeterli mil içi soğutma ile, alıcılar geleneksel raybalamanın ulaşamadığı derinlik oranlarında kararlı sonuçlar bekleyebilir. Takım üreticileri genellikle iç soğutmalı delmeyi yaklaşık 10×D'ye kadar derecelendirir ve yaklaşık 8×D'ye kadar delik derinlikleri için soğutmalı raybalar sunar; daha derin uygulamalar için tabanca delme veya BTA süreçlerine geçilir. Bunu doğrudan iki avantaj izler: kararlı kesim bölgesi sıcaklığı, bir üretim partisi boyunca delik çapını tutarlı tutar ve kesme kuvvetindeki daha düşük varyasyon, derin deliklerde delik düzlüğünü iyileştirir.
Raybalama için Soğutma Basıncı
Basınç, alıcıların çoğunlukla hafife aldığı değişkendir. Reamer üreticileri genellikle soğutmalı takımlar için yaklaşık 300 ila 1000 psi (20–70 bar) arasında çalışma basınçları belirtir ve bazıları delik derinliğine bağlı olarak 20–80 bar (300–1200 psi) belirler. Yaygın bir kılavuz: 5×D'ye kadar olan deliklerde etkili talaş temizleme için yaklaşık 20 bar minimumdur, oysa 5–10×D aralığındaki delikler 40–80 bar gerektirir. Yaklaşık 10 barın altında, talaş tahliyesi güvenilmez hale gelir ve takım ömrü zarar görür.
| Delik derinliği | Tipik basınç kılavuzu |
|---|---|
| 5×D'ye kadar | Güvenilir talaş temizleme için yaklaşık 20 bar (≈300 psi) minimum |
| 5–10×D | 40–80 bar (≈600–1200 psi) önerilir |
Daha fazla basınç her zaman daha iyi değildir. Aşırı basınç, deliği hidrolik olarak genişletebilir veya hassas iş parçası özelliklerine zarar verebilir; bu nedenle belirli çap ve derinlik için takım üreticisinin basınç önerisini izleyin ve pompanın yalnızca tepe basıncını değil, tutarlı hacmi sağladığından emin olun.
Kör Delikler ile Geçiş Delikleri: Doğru Soğutma Teslimatını Seçme
Soğutmalı raybalar iki teslimat stilinde gelir ve bunları delik tipine eşleştirmek önemlidir. Merkezi beslemeli takımlar, soğutma sıvısını takımın önünden dışarı gönderir. Kör bir delikte, soğutma sıvısı deliğin tabanına çarpar, kesici kenarların üzerinden geri döner ve talaşları yukarı ve dışarı iter; bu da tam olarak kör delik işleminin ihtiyaç duyduğu şeydir. Geçiş deliğinde, bu ön jet kesici kenarları ıslatmadan karşı taraftan çıkar ve soğutma sıvısını boşa harcar. Tırtıl beslemeli takımlar, soğutma sıvısının tırtıllardan radyal olarak çıktığı takımlar, geçiş delikleri için doğru seçimdir çünkü soğutma sıvısı yanlardan çıkarken kesici kenarları ıslatır.
Spiral yönü, soğutma teslimatı ile etkileşir. Sol el spiral, talaşları takımın önüne iter, bu da geçiş deliklerindeki tırtıl beslemeli raybalara uygundur; sağ el spiral, talaşları mile doğru geri çeker, bu da kör deliklerdeki merkezi beslemeli raybaları tamamlar. Çevre odaklı üretim için, uyumlu takımlara sahip MQL raybalama da bir seçenektir; ancak MQL, yüksek basınçlı soğutma sıvısından çok daha az sıvı hacmi sağladığı için talaş tahliyesi yakından izlenmelidir.
Soğutmalı Reamer ile Standart Reamer Arasındaki Karşılaştırma
Standart bir reamer, harici soğutma ve açık tırtıllara dayanır. Kolay malzemelerdeki sığ geçiş delikleri için mantıklı, daha düşük maliyetli bir seçim olmaya devam eder. Aşağıdaki tablo, üretimde önemli olan farkları özetlemektedir:
| Özellik | Standart reamer (harici soğutma) | Soğutmalı reamer |
|---|---|---|
| Kesim bölgesinde soğutma | Düşük ila orta | Yüksek |
| Derin delik kabiliyeti | Sınırlı (≈3×D) | ≈8–10×D'ye kadar |
| Talaş tahliyesi | Derin deliklerde zayıf | Soğutma sıvısı ile dışarı zorlanır |
| Takım ömrü | Temel | Yaklaşık 2–4 kat daha uzun |
| İlk maliyet | Düşük | Yüksek |
Pratik kural: delikler yaklaşık 3×D'den daha derinse, körse veya paslanmaz çelik veya titanyum alaşımları gibi yapışkan malzemelerde işleniyorsa, iç soğutma tasarımı genellikle daha az hurda parça ve daha az takım değişimi ile kendini amorti eder.
H7 Reamer Toleransı ve Yüzey Kalitesi
Delik kalitesi, iç soğutmanın ölçülen sonuca yansıdığı yerdir. Karbür iç soğutmalı reamer üreticileri, standart üretimde genellikle H7 delik toleransını (IT7 sınıfı) hedefler ve daha sıkı kurulumlar için bazı üreticiler H6 sunar. Bildirilen yüzey kalitesi değerleri, malzemeye, beslemeye ve takım geometrisine bağlı olarak Ra 1.6 µm'den Ra 0.4 µm'ye kadar değişir. Düşük taşma — genellikle kesme çapında 3 µm veya daha az olarak belirtilir — temel bir katkıdır, çünkü taşma, reamer'in eşit olmayan şekilde kesmesine ve deliği büyütmesine neden olur.
Bu rakamlar, her kurulum için garanti değil, tedarikçi tarafından bildirilen kabiliyetlerdir. Bunlara tutarlı bir şekilde ulaşmak için sert bir makine ve işleme, pilot delik tarafından bırakılan doğru raybalama stoğu, kararlı soğutma basıncı ve malzemeye uyarlanmış beslemeler gerekir. Bir tolerans sınıfı taahhüt etmeden önce tedarikçilerden delik çapınız ve malzemeniz için inceleme raporları ve uygulama verileri isteyin.
Alıcılar İçin Temel Çıkarımlar
- Takımı deliğe eşleştirin: kör delikler için merkezi beslemeli, geçiş delikleri için tırtıl beslemeli ve spiral yönünün talaş tahliyesini desteklediğini doğrulayın.
- Önce makineyi kontrol edin: TSC pompa basıncı, sızdırmaz takım tutucular, filtreleme ve soğutma sıvısı konsantrasyonu önkoşullardır, yükseltme değildir.
- Basıncı derinliğe göre boyutlandırın: 5×D'ye kadar delikler için yaklaşık 20 bar ve 5–10×D için 40–80 bar.
- Hassasiyet iddialarını kanıtla değerlendirin: tolerans sınıfını (genellikle H7), beklenen Ra aralığını, taşma belirtimini ve inceleme raporlarını isteyin.
- Derin, kör veya yapışkan malzemeli delikler için, delik başına toplam maliyeti karşılaştırın — iç soğutma genellikle hurda, yeniden işleme ve takım değişimlerinde kazanır.


