Metal Delme için Karbür Matkap Uçları: Tipleri, Seçimi, Kaplamaları ve Sorun Giderme
News Details
Karbür matkap uçları, çoğu modern metal işleme atölyesinde varsayılan delik açma aracıdır, ancak terim çok farklı işler için yapılmış geniş bir takım ailesini kapsar. Her ikisi de karbür etiketi taşıyan iki matkap, alt malzeme, kaplama, soğutucu tasarımı ve uç geometrisi bakımından farklılık gösterebilir ve bu farklılıklar, bir deliğin saniyeler içinde mi üretileceğini yoksa tek bir geçişte mi mahvedileceğini belirler. Bu kılavuz, karbür matkap uçlarının ne olduğunu, yüksek hızlı çeliğe göre nasıl karşılaştırıldığını, çelik ve paslanmaz çelik için nasıl seçim yapılacağını, hangi kaplamanın hangi malzemeye uygun olduğunu, içten soğutmalı tasarımların ne zaman ekstra maliyete değdiğini ve bir delik bozulduğunda nelerin kontrol edilmesi gerektiğini açıklar.
Karbür matkap uçları nedir ve nerede kullanılır
Katlamalı karbür matkap uçları, kobalt bağlayıcılı tungsten karbürden işlenir. Bu malzeme, yüksek hızlı çelikten çok daha sert ve çok daha yüksek ısıya dayanıklıdır: Yayınlanmış takım karşılaştırmaları, karbür için yaklaşık 89-93 HRA sertliğini, HSS için yaklaşık 62-67 HRC sertliğini ve karbür için yaklaşık 1.200 °C, HSS için yaklaşık 600 °C ısı direncini göstermektedir. Bu kombinasyon, karbür takımların çelikte HSS'den birkaç kat daha yüksek kesme hızlarında çalışmasına izin verir; genellikle karbür için 80-200 m/dak, HSS için 25-40 m/dak olarak belirtilir.
Dezavantajı ise kırılganlıktır. Karbür ısıyı ve aşınmayı tolere eder, ancak şoku, titreşimi veya yanlış hizalamayı tolere etmez. Sert bir makine, dengeli bir tutucu ve düşük sapma ile kullanılan bir karbür matkap, uzun üretimlerde toleransı korur; aynı matkap elde tutulan bir alet veya aşınmış bir mil ile kullanıldığında ilk delikte çip atabilir. Yayınlanmış karşılaştırmalar, karbür takım ömrünün çelikte HSS'nin yaklaşık 10-20 katı olduğunu, birim fiyatının ise üç ila beş kat daha yüksek olduğunu gösterir; bu nedenle karar genellikle tek bir matkabın fiyatından ziyade delik başına maliyet ve duruş sürelerine göre verilir.
Karbür matkap uçları türleri
Çoğu katalog, karbür matkapları yapılarına ve çözdükleri delik problemine göre gruplandırır.
- Katlamalı karbür burgulu matkaplar çelik, dökme demir, alüminyum ve demir dışı işler için genel amaçlı çalışkanlardır. Düz saplı, sert ve kısa, standart ve uzun serilerde mevcuttur.
- İçten soğutmalı matkaplar kesme kenarına soğutucu ileten iç kanallara sahiptir. Derin delikler ve uzun, telli talaş üreten malzemeler için standart seçimdir.
- Karbür uçlu matkaplar, çelik gövdeye lehimlenmiş karbür uçlara sahiptir. Duvarcılık, bazı dökme demirler ve tam karbür gövdenin ekonomik olmayacağı büyük çaplı delikler gibi aşındırıcı işler için uygundur.
- Mikro matkaplar, elektronik, tıbbi parçalar ve hassas alet işleri için küçük delikler açan katlamalı karbür takımlardır; burada yüksek mil hızı ve minimum sapma, ilerleme hızından daha önemlidir.
- Kademeli matkaplar tek bir takımda birkaç çap keserek sac ve ince cidarlı parçalarda takım değişimini azaltır.
- Yüksek performanslı matkaplar, paslanmaz çelik, titanyum, sertleştirilmiş çelik ve süper alaşımlar için uygulamaya özel oluk geometrisi, kenar hazırlığı ve kaplamayı birleştirir.
Pratik kural, yapının katalog sayfasından değil, deliğe göre belirlenmesi gerektiğidir: çap, derinlik, tolerans, malzeme ve makine sertliği birlikte bir aileyi gösterir.
Karbür vs HSS matkap uçları
Aşağıdaki karşılaştırma, yayınlanmış takım referanslarında yer alan değerleri yansıtmaktadır. Bunlar belirli bir matkap veya makine için garanti değil, yönlendirme için tipik aralıklardır; çünkü sonuçlar büyük ölçüde iş parçasına, tutucuya ve kesme verilerine bağlıdır.
| Özellik | Katlamalı karbür matkap | HSS matkap |
|---|---|---|
| Sertlik | Yaklaşık 89-93 HRA | Yaklaşık 62-67 HRC |
| Isı direnci | Yaklaşık 1.200 °C'ye kadar | Yaklaşık 600 °C'ye kadar |
| Çelikte kesme hızı | Genellikle 80-200 m/dak | Genellikle 25-40 m/dak |
| Toughness | Düşük; şoka ve yanlış hizalamaya duyarlı | Yüksek; dengesiz kurulumlarda affedici |
| Çelikte takım ömrü | HSS'nin yaklaşık 10-20 katı olarak raporlanır | Temel seviye |
| Göreli takım maliyeti | Yaklaşık 3-5 kat daha yüksek | En düşük |
| Tipik kullanım alanı | CNC üretimi, sıkı tolerans, sert veya aşındırıcı malzeme | Manuel delme, bakım, düşük hacim, zayıf sertlik |
Pratikte, makine sertse, tolerans önemliyse, malzeme sert veya aşındırıcıysa ve takım değişimleri fiyat farkından daha pahalıya mal oluyorsa karbür kazanır. Tek seferlik işler, el delme, onarım işleri ve bir karbür kenarı çipleştirecek sapmaya sahip eski makineler için HSS veya kobaltlı HSS hala mantıklıdır.
Çelik için matkap ucu nasıl seçilir
Çelik tek bir malzeme değildir. Yumuşak çelik, alaşımlı çelik, paslanmaz çelik ve sertleştirilmiş çelik farklı davranır, bu nedenle seçim favori bir matkap yerine sabit bir sırayla yapılmalıdır.
- Malzeme grubunu belirleyin. Takım referansları ISO gruplarını kullanır — çelikler için P, paslanmaz için M, dökme demir için K, demir dışı için N, süper alaşımlar için S ve sertleştirilmiş malzemeler için H. Grup, kenar hazırlığını, kaplamayı ve kesme verilerini belirler.
- Matkabın yapısını seçin. Dengeli kurulumlarda hız, doğruluk ve ömür için katlamalı karbür; derinlik ve talaş tahliyesi için içten soğutmalı karbür; sertliğin sınırlı olduğu veya hacmin düşük olduğu durumlarda kobaltlı HSS.
- Uç geometrisini eşleştirin. 135° bölünmüş uç kendi kendine merkezlenir, itme kuvvetini azaltır ve matkabın alaşımlı ve paslanmaz çelikte kaymasını önler. 118° uç daha çok yönlüdür ancak genellikle sert metallerde pilot delik gerektirir.
- Oluk uzunluğunu delik derinliğine göre kontrol edin. Oluklar, talaşların kaçabilmesi için delik uzunluğundan ve malzeme kalınlığından daha uzun olmalıdır; derin bir delikte kısa oluklu bir matkap, döküntüleri sıkıştırır ve aşırı ısınmaya neden olur.
- Soğutucu konusunda karar verin. Yaklaşık 5×D'yi aşan derinliklerde iç soğutma neredeyse zorunludur ve 8×D ve daha derinlerde vazgeçilmez hale gelir.
- Malzemeye göre kaplamayı seçin, kutunun rengi için değil.
- Sertliği ve sapmayı doğrulayın — tutucu, fikstür ve mil durumu, karbürün kullanılıp kullanılamayacağını belirler.
- Üreticinin kesme verilerinden başlayın ve tahmin yürütmek yerine talaşlardan ve yükten yola çıkarak ayarlama yapın.
Sert çelikte yaklaşık 12-13 mm çapın ötesinde, burgulu matkap zorlanmaya başlar; halka kesiciler veya indekslenebilir uçlu matkaplar genellikle daha iyi bir çözüm haline gelir ve delik makineye göre büyük olduğunda aynı mantık geçerlidir.
Matkap ucu kaplaması: TiAlN vs TiN
Kaplamalar ısı yönetimidir. Kesmezler, ancak karbür alt tabakasına ulaşan ısı miktarını ve yan yüzeyde görülen aşınma miktarını sınırlarlar. Yayınlanmış karşılaştırma tabloları genellikle aşağıdaki değerleri gösterir.
| Kaplama | Sertlik | Çalışma sıcaklığı | Tipik kullanım | Dikkat edilecekler |
|---|---|---|---|---|
| TiN | Yaklaşık 2.200-2.500 HV | Yaklaşık 600 °C | Karbon çeliği, dökme demir, genel işler | Yüksek hız ve sıcaklıkta hızla oksitlenir |
| TiAlN | Yaklaşık 2.800-3.200 HV | Yaklaşık 900-1.000 °C | Paslanmaz çelik, alaşımlı çelik, titanyum, yüksek hız ve kuru kesme | Alüminyumda talaş birikmesi riski |
| AlTiN | Yaklaşık 3.000-3.500 HV | Yaklaşık 1.000-1.100 °C | Sertleştirilmiş çelik, süper alaşımlar | Daha kırılgan; kesintili kesimler için zayıf uyum |
| DLC | Yaklaşık 5.000-8.000 HV | Yaklaşık 400-500 °C | Alüminyum, bakır alaşımları, kompozitler | Kesme bölgesi çok sıcak çalışırsa bozulur |
Olan hata, TiAlN'i her şey için bir yükseltme olarak görmektir. Demirli işlerde öyledir, çünkü kaplamadaki alüminyum ısıya dayanıklı ince bir oksit tabakası oluşturur. Alüminyum ve diğer yumuşak demir dışı alaşımlarda ise size karşı çalışabilir: kaplama talaş kaynağını ve birikme kenarını teşvik eder, bu nedenle cilalı oluklar, ZrN tipi yüzeyler veya DLC daha iyi bir seçimdir. TiN, kesme sıcaklıklarının orta düzeyde kaldığı karbon çeliği ve dökme demir için mantıklı, daha düşük maliyetli bir seçenek olmaya devam etmektedir.
Derin delikler için içten soğutmalı matkap uçları
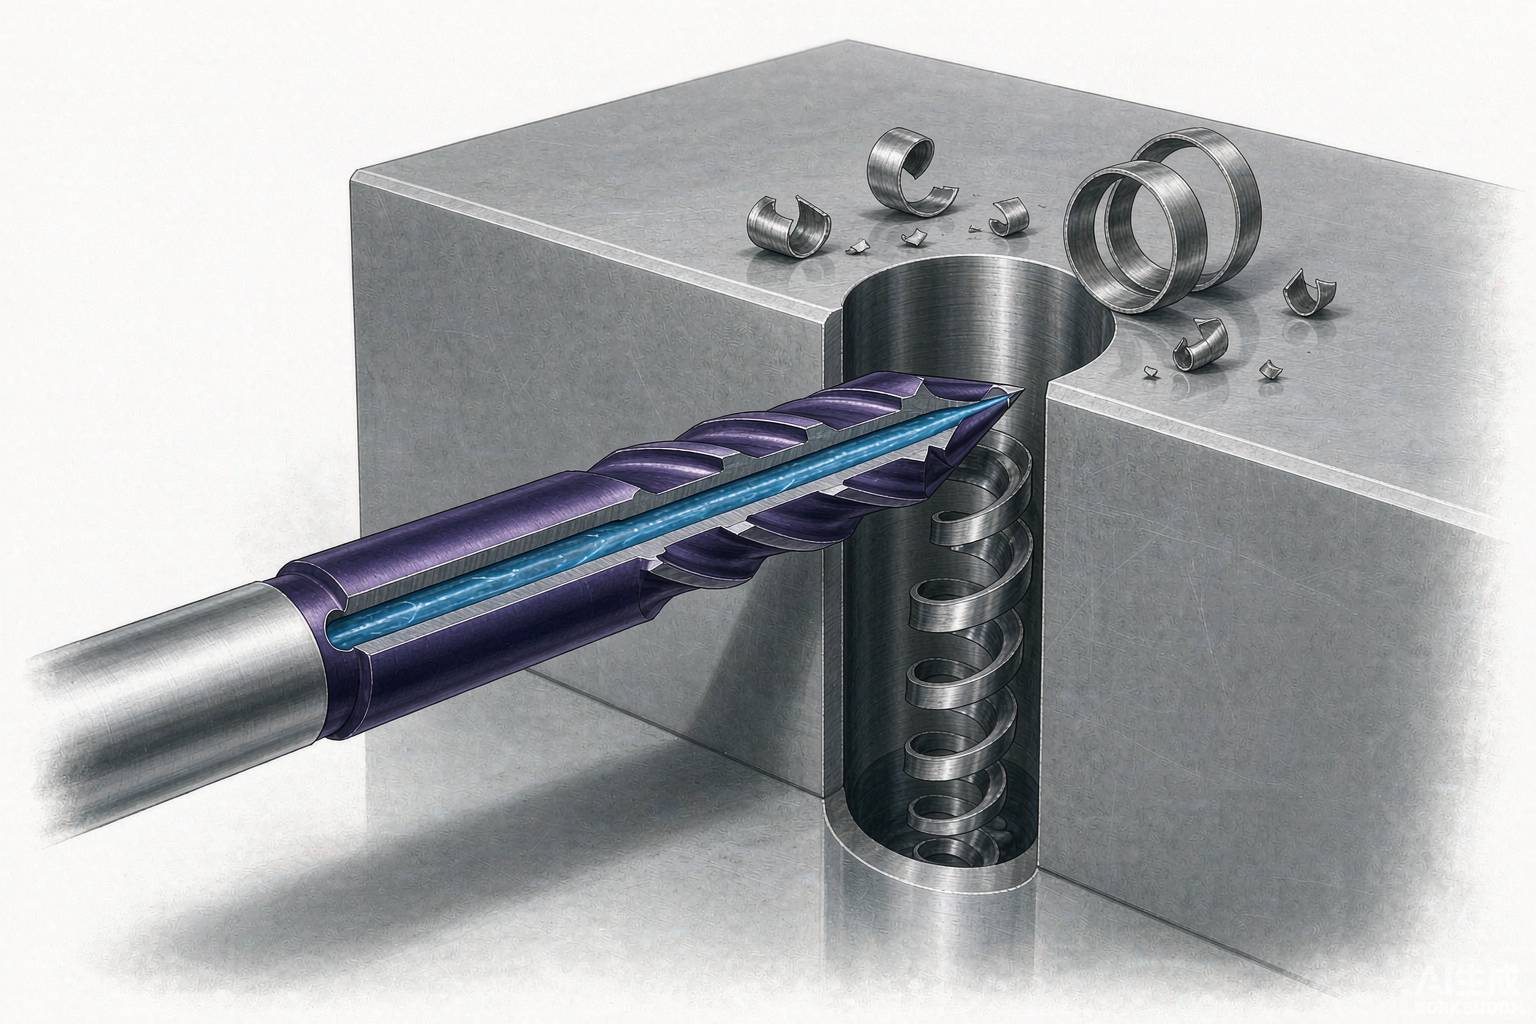
Talaş tahliyesi, delik derinliği üzerindeki gerçek sınırdır. Talaşlar oluklarda sıkışmaya başladığında tork artar, ısı yoğunlaşır ve matkap ya kırılır ya da yırtık bir delik bırakır. İçten soğutmalı matkaplar, soğutucuyu iç kanallar aracılığıyla doğrudan kesme kenarına ileterek bunu çözer, böylece talaşlar yeniden kesilmek yerine delikten geri itilir.
Yayınlanmış takım kılavuzlarında, derin delikli karbür aileleri 8×D, 12×D ve hatta 20×D uzunluk-çap oranlarında sunulmaktadır. Bunlar standart uzunluktaki matkaplarla değiştirilemez: yeterli soğutucu basıncı ve akışı, doğru derinlik oranı seçimi ve sert bir kurulum gerektirirler. Soğutucu basıncının yetersiz olduğu durumlarda, standart bir matkapla peck delme, yetersiz yıkamayla çalışan içten soğutmalı bir matkapten genellikle daha güvenilirdir.
Karbür matkaplarla paslanmaz çelik delme
Paslanmaz çelik, yanlış matkapı yumuşak çelikten daha çok cezalandırır. Östenitik sınıflar hızla iş sertleşir ve kesmek yerine ovuşturulan bir matkap, girmekte olduğu yüzeyi sertleştirir. Uzun, telli talaşlar daha sonra takımı sarar, ısıyı hapseder ve kenarları kırar.
Paslanmaz çelik için karbür matkaplar genellikle içten soğutmalı tasarımlar ve genel amaçlı matkamlardan daha keskin, pozitif kenar hazırlığı ile eşleştirilir. Öncelikler, bekletmek yerine sürekli ilerleme, talaşları temizlemek ve kenarı soğutmak için yeterli soğutucu ve takımı sertleşmiş tabakanın altında çalıştıran kesme verileridir. Kobaltlı HSS, paslanmaz çelikte düşük hacimli veya manuel işler için makul bir alternatif olmaya devam etmektedir; burada toughness hızdan daha önemlidir.
Matkap ucu açısı ve geometrisi
Uç açısı ve oluk tasarımı, matkabın nasıl gireceğini ve talaşın nasıl çıkacağını belirler.
- 118° geleneksel genel amaçlı uçtur. Çok yönlü ve affedicidir, ancak sert metallerde genellikle doğru bir şekilde başlamak için pilot delik veya merkez matkap gerektirir.
- 135° bölünmüş uç kendi kendine merkezlenir, itme kuvvetini düşürür ve kaymayı azaltır. Konum doğruluğunun önemli olduğu alaşımlı çelik, paslanmaz ve CNC işleri için yaygın seçimdir.
- 140° ve daha düz uçlar, bazı yüksek performanslı ve sertleştirilmiş malzeme matkaplarında görülür; giriş kolaylığını kenar gücü ile takas ederler.
- Web kalınlığı ve helis açısı, talaş boşluğunu ve sertliği kontrol eder. Sert malzemeler daha güçlü çekirdekleri tercih eder; uzun talaşlı sınıflar talaşları hızla uzaklaştıran oluk geometrisine ihtiyaç duyar.
Geometri aynı zamanda bilemenin önemli olduğu yerdir: farklı bir uç açısına göre yeniden bilenmiş bir matkap, satın alındığı kesme verileriyle artık eşleşmez ve herhangi bir şey gözle görülür şekilde kırılmadan performans düşer.
Yaygın delme problemleri ve çözümleri
| Belirti | Olası neden | İlk aksiyon |
|---|---|---|
| Talaşlar olukları tıkar | Yetersiz soğutucu akışı veya basıncı, derinlik için çok kısa oluk, talaş formu için çok yüksek ilerleme | Soğutucu akışını ve basıncını artırın, ilerlemeyi biraz azaltın, peck delme veya içten soğutmalı matkap kullanın |
| Kenar çip atması veya kırılması | Sapma, dengesiz sıkma, girişte çok agresif ilerleme, çap için çok uzun matkap | Tutucu ve hizalamayı kontrol edin, çıkıntıyı kısaltın, girişte ilerlemeyi azaltın, kesme verilerini doğrulayın |
| Büyük veya yuvarlak olmayan delikler | Aşınmış veya yanlış taşlanmış uç, titreşim, zayıf merkezleme | Uç geometrisini inceleyin, sertliği artırın, bölünmüş uçlu matkap veya pilot delik kullanın |
| Pürüzlü delik duvarı veya yırtık çıkış | Talaş birikmesi, yetersiz soğutucu, ovuşturmaya neden olan çok düşük ilerleme | Kaplamayı malzemeye göre eşleştirin, soğutucuyu artırın, kesme içine ilerlemeyi yükseltin |
| Matkap kenarında renk değişimleri | Kesme sıcaklığı çok yüksek; kaplama yerel olarak başarısız oldu | Hızı azaltın, soğutmayı iyileştirin, alt tabaka etkilenmeden önce matkabı değiştirin |
Delik başına maliyet, bu belirtileri perspektife koyar. Daha uzun ömürlü ancak öngörülemez şekilde kırılan bir matkap, genellikle programa göre emekliye ayrılan daha ucuz bir matkapten daha pahalıya mal olur; çünkü hurda, yeniden işleme ve plansız duruş süreleri takımdan daha pahalıya mal olur. Takım ömrünü, yeniden bilemeyi ve parça başına duruş sürelerini takip etmek, aynı işte iki matkabı karşılaştırmanın tek güvenilir yoludur.
Sıkça sorulan sorular
Karbür matkap uçları küçük bir atölye için buna değer mi?
Atölye boyutuna değil, makineye bağlıdır. Mil sertse, tutucu iyi durumdaysa ve delikler üretimde veya sert malzemede açılıyorsa, karbür matkap genellikle delik başına maliyeti düşürür. Ara sıra el delme veya dengesiz kurulumlar için, çipleşme riski hız avantajından daha ağır basar.
Karbür matkaplar soğutucu olmadan kullanılabilir mi?
Bazı kaplamalı sınıflar belirli malzemelerde kuru veya minimum miktarda yağlama için tasarlanmıştır, ancak çoğu karbür delme, ısı kontrolü ve talaş tahliyesi için soğutucuya dayanır. Çelikte genel amaçlı bir karbür matkapla kuru kesim genellikle takım ömrünü keskin bir şekilde kısaltır.
Alüminyum için hangi kaplama kullanılmalıdır?
Cilalı oluklar, ZrN tipi yüzeyler veya DLC yaygın seçimlerdir. TiAlN genellikle kaçınılır, çünkü alüminyumda talaş birikmesini teşvik eder; bu da zayıf delik yüzeyine ve dengesiz boyutlara yol açar.
Bu, alıcılar için ne anlama geliyor
Seçim dört soruya indirgenir: hangi malzeme, ne kadar derin, ne kadar sıkı ve makine ne kadar sert. Bunları yanıtlayın, matkap ailesi, kaplama ve soğutucu tasarımı takip eder. Yalnızca fiyatla satın alınan matkaplar genellikle yeniden satın alınır; işleme uygun olarak seçilen matkaplar ise genellikle bir kez satın alınır ve yeniden bilenir.


