Karbür Kesici Takım Üreticisi: Sınıflar, Üretim Süreci ve Tedarikçi Değerlendirmesi
News Details
Karbür Kesici Takım Üreticisi Aslında Ne Yapar?
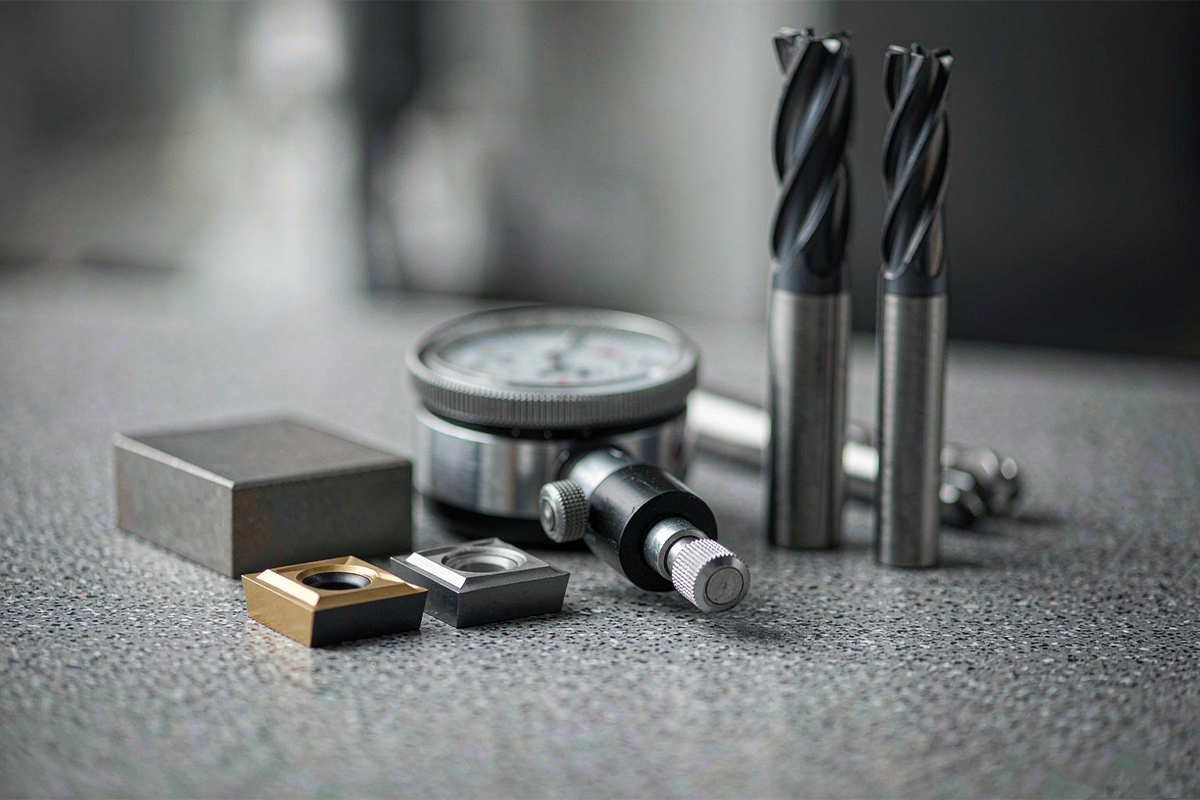
Bir karbür kesici takım üreticisi, tungsten karbür tozunu bitmiş kesici takımlara dönüştürür: metal işleme, kalıp yapımı, otomotiv ve havacılık işlemede kullanılan parmak frezeler, matkaplar, raybalar, uçlar ve özel form takımları. Bu basit tanımın arkasında birbirinden çok farklı iki yetenek yatar. Birincisi toz metalürjisidir — semente karbür alt tabakanın formüle edilmesi, preslenmesi ve sinterlenmesi. İkincisi hassas takım yapımıdır — tırnakların ve kenarların taşlanması, kaplamaların uygulanması ve geometrinin mikron seviyesinde toleranslarda doğrulanmasıdır.
Bu yeteneklerin anlaşılması alıcılar için önemlidir çünkü her tedarikçi her adımı kendi bünyesinde gerçekleştirmez. Bazı üreticiler sinterlenmiş çubuk boşlukları satın alır ve taşlama ile kaplamaya odaklanır; diğerleri tozdan bitmiş kenara kadar tüm süreci kontrol eder. Her iki model de otomatik olarak daha iyi değildir, ancak sorumluluk bölümü bir partinin başarısız olduğu durumlarda kimin sorumlu olduğunu belirler ve bu makale tam olarak alıcıların değerlendirme yapmasına yardımcı olur.
Karbür Kesici Takımlar Nasıl Üretilir
Üretim rotası, beş aşamadan oluşan, iyi yerleşmiş bir toz metalürji sürecidir.
- Toz hazırlama. Tungsten karbür (WC) tozu, kobalt (Co) bağlayıcı tozu ile ve bazı sınıflarda az miktarda diğer karbürlerin eklenmesiyle karıştırılır. Karışım, homojen dağılım için bilyalı değirmenlerde ıslak olarak öğütülür, ardından serbest akan granüllere püskürterek kurutulur.
- Presleme. Granül haline getirilmiş toz, kalıpla presleme veya izostatik presleme ile şekillendirilir. Bu aşamada kompak kırılgandır — genellikle tebeşire benzetilir — ve yeşil kompakt olarak adlandırılır.
- Sinterleme. Kompakt, vakumlu veya sıcak izostatik presleme (HIP) fırınlarında, tipik olarak yaklaşık 1350–1500 °C'de sinterlenir. Kobalt erir ve WC tanelerini birleştirir, parça lineer boyutta yaklaşık %18–20 oranında küçülür, bu nedenle büzülme kontrolü boyutsal doğruluk için merkezi öneme sahiptir.
- Taşlama. Şimdi neredeyse elmas kadar sert olan sinterlenmiş boşluklar, elmas taş diskli çok eksenli CNC takım taşlama makinelerinde taşlanır. Tırnak geometrisi, açı açısı, açısal rahatlama ve kaçış burada belirlenir; mil çapları genellikle h5 veya h6 toleransına göre taşlanır.
- Kaplama ve kenar hazırlığı. İnce PVD kaplamalar, tipik olarak birkaç mikron kalınlığında, kenar honlaması veya diğer kenar hazırlığından sonra sertliği, ısı direncini ve yapışma önleyici performansı artırmak için uygulanır.
Her aşama değer katar ve her biri varyasyon yaratabilir. Bu nedenle bir üreticiyi değerlendiren alıcılar sadece son takıma değil, her aşamanın nasıl kontrol edildiğine de bakar.
Tungsten Karbür Sınıfları: Tane Boyutu ve Kobalt İçeriği
Bir karbür sınıfının performans karakteri, esas olarak iki değişken tarafından belirlenir: kobalt içeriği ve WC tane boyutu. Kobalt tokluk sağlar; WC sertlik ve aşınma direnci sağlar. Daha düşük kobalt içeriği ve daha ince taneler sertliği ve aşınma direncini artırır; daha yüksek kobalt içeriği ve daha kalın taneler kırılma ve darbeye karşı direnci artırır.
| Sınıf sınıfı | Tipik WC tane boyutu | Tipik kobalt içeriği | Tipik uygulama yönü |
|---|---|---|---|
| İnce / alt mikron | 0.4–0.8 μm | %8–12 | Genel çelikler ve dökme demir; bitirme için ince kenarlar |
| Ultra ince | 0.2–0.4 μm | %8–10 | Sertleştirilmiş çelikler, titanyum, mikron çaplı takımlar |
| Kobalt açısından zenginleştirilmiş tokluk | 0.8–1.0 μm | %12–15 | Ağır kesintili kesimler, kaba işleme, dengesiz kurulumlar |
Bitmiş takımlardaki sertlik örnekleri genellikle HRA 88–93 aralığındadır ve metalografik kontroller gözenekliliği ve tane dağılımını doğrular. Alıcıların metalurji uzmanı olmasına gerek yoktur, ancak bir tedarikçiden her sınıf için tane boyutunu, kobalt içeriğini ve amaçlanan uygulamayı belirtmesini istemek makul ve açıklayıcı bir taleptir.
Karbür Takım Kalite Kontrolü ve Parti İzlenebilirliği
Karbür takımdaki kalite, görünümle değil, ölçümle kanıtlanır. Yetenekli bir üreticinin muayene sistemi tipik olarak şunları kapsar:
- Gelen ve süreç içi kontroller — karbür tozu veya çubuk stoğu için parti test raporları, ve presleme ve sinterleme koşullarının süreç izlemesi.
- Geometrik muayene — lazer mikrometreler ve otomatik optik muayene, kesici çapı, açı açısı, rahatlama açısı ve helis açısını onaylanmış spesifikasyona göre karşılaştırır; manuel mikrometreler tek başına değişken helis geometrisini doğrulayamaz.
- Kaçış kontrolü — toplam gösterge kaçışı, kesme yükünün tırnaklar arasında nasıl paylaşıldığını etkiler; aşırı kaçış, yükü bir kenarda yoğunlaştırır ve takım ömrünü önemli ölçüde kısaltır.
- Kaplama doğrulaması — kaplama kalınlığı ve yapışma kontrolleri, çünkü kaplama parametreleri kenar keskinliğinin yanı sıra aşınma ömrünü de etkiler.
- Belgelendirme — yeni veya özel takımlar için ilk ürün muayene raporları, tekrarlayan üretim için parti seviyesinde kalite sertifikaları ve bir partinin üretim boyunca izlenebilmesini sağlayan kayıtlar.
Sertifikalar hakkında bir uyarı: ISO 9001 sertifikası, yapılandırılmış bir kalite yönetim sistemini onaylar. Başlı başına belirli bir partide sıfır hata garantisi vermez, bu nedenle ürün seviyesi muayene kayıtları sistem seviyesi sertifika kadar önemlidir.
OEM Uygulamaları için Özel Karbür Takımlar
Standart kataloglar her parça özelliğini kapsayamaz. Derin boşluklar, basamaklı profiller, birleşik işlemler ve standart dışı yarıçaplar genellikle özel veya modifiye edilmiş bir takımı haklı çıkarır ve bu, üreticinin mühendislik yeteneğinin ortaya çıktığı yerdir.
Disiplinli bir özel süreç kapılarda çalışır: çizim incelemesi, burada malzeme, geometri, datumlar, toleranslar ve kritik muayene noktaları belirlenir; ölçüm kayıtları ve temsili bir işleme denemesi ile örnek onayı; bir pilot sipariş, tek bir örneğin ötesinde tekrarlanabilirliği kontrol eder; ve tekrarlayan tedarik, önceden anlaşılan değişiklik bildirimi ile donmuş bir çizim revizyonuna göre sipariş edilir. Alıcılar ayrıca her tasarım kararının sahibini de netleştirmelidir — alıcı bitmiş parçayı belirtebilirken üretici kesme geometrisini önerebilir ve her iki taraf da üretimden önce nihai takım çizimini onaylamalıdır.
Karbür Kesici Takım Tedarikçisi Değerlendirme Kriterleri
Değerlendirme yapılandırıldığında bir tedarikçiyi onaylamak daha kolaydır. Aşağıdaki kontrol noktaları, tedarik incelemelerindeki yaygın uygulamayı yansıtır.
| Değerlendirme alanı | Ne kontrol edilmeli | Neden önemli |
|---|---|---|
| Sürecin sahipliği | Hangi adımlar bünyesinde: taşlama, kaplama, son muayene | Bir parti başarısız olduğunda kimin sorumlu olduğunu netleştirir |
| Malzeme kontrolü | Boşluklar için sınıf spesifikasyonu ve parti test raporları | Tutarsız boşluklar öngörülemeyen takım ömrü üretir |
| Taşlama yeteneği | CNC taşlama ekipmanı ve taş disk aşınma telafisi | Bir üretim çalışması boyunca geometriyi tutarlı tutar |
| Metroloji | Optik veya lazer muayene artı parti raporlaması | Kalite iddialarını doğrulanabilir kayıtlara dönüştürür |
| Tedarik güvenilirliği | Teslim süreleri, kapasite yedekleri, yeniden sipariş izlenebilirliği | Zirve talebinde üretim programlarını korur |
| Uygulama desteği | Arıza analizi ve parametre önerileri | Kurulumu suçlamak yerine erken aşınma sorunlarını çözer |
Kontrollü bir işleme denemesi en güçlü kanıt olmaya devam ediyor. Sabit malzeme, makine, tutucu ve ölçüm kuralları, birkaç takım ve lot boyunca kaydedilen, tek bir mükemmel örneğin yapamayacağı şekilde tutarlılığı ortaya çıkarır.
Katı Karbür vs. Değiştirilebilir Karbür Uçlar
Her iki formatta da semente karbür kullanılır, ancak farklı işlere uygundurlar. Değiştirilebilir uçlar, tutuculara kelepçelenebilir değiştirilebilir kesme uçlarıdır; bir kenar aşındığında, uç döndürülür veya değiştirilir, bu da kenar ekonomisinin önemli olduğu daha büyük çaplar, torna ve yüksek hacimli yüzey işlemeye uygundur. Katı karbür takımlar tek bir boşluktan taşlanır; daha yüksek sertlik sunarlar, daha küçük çaplara ve parmak frezeler ve matkaplar gibi karmaşık geometrilere uygundurlar ve bitirme için daha keskin, daha hassas kenarlar tutarlar.
Pratik karar işleme göre belirlenir: kenar değiştirme sıklığı ve takım gövdesinin sertliği ön plandaysa, değiştirilebilir takım genellikle kazanır; geometri hassasiyeti, küçük çaplar veya keskin bitmiş kenarlar ön plandaysa, katı karbür genellikle daha iyi bir uyum sağlar.
Parça Başına Karbür Takım Maliyeti
Birim fiyat, karbür takım için zayıf bir karşılaştırıcıdır çünkü farklı ömürlere sahip takımlar farklı miktarda çıktı üretir. Basit bir başa baş kontrol yardımcı olur: Eğer Takım A belirli sayıda kabul edilebilir parça üretirse, Takım B'nin fiyat primine orantılı olarak daha uzun ömürlü olması gerekir — gerekli ömrü, Takım A'nın ömrünün, Takım B'nin fiyatının Takım A'nın fiyatına oranı ile çarpılmasıyla eşittir. Bu başa baş ömrün altında, daha ucuz takım doğrudan maliyetle kazanır; üstünde, primli takım kazanır.
Doğrudan takım maliyeti hala resmin sadece bir parçasıdır. Parça başına makine süresi, takım değiştirme sıklığı, hurda riski ve öngörülemeyen arıza nedeniyle oluşan duruş süreleri karşılaştırmaya dahildir. Satın alma fiyatı daha yüksek olsa bile, öngörülebilir bir şekilde çalışan biraz daha pahalı bir takım, genellikle iyi parça başına toplam maliyeti düşürür.
Alıcılar İçin Önemli Noktalar
Yetenekli bir karbür kesici takım üreticisi, kontrollü süreç aşamaları, belirtilen sınıf spesifikasyonları, doğrulanabilir muayene kayıtları ve özel işlerin disiplinli bir şekilde ele alınması ile tanımlanır. Hangi adımların bünyesinde yapıldığını soran, sınıf ve parti belgelerini talep eden ve kontrollü denemelerle performansı doğrulayan alıcılar, tedarikçileri birim fiyat yerine iyi parça başına toplam maliyet üzerinden karşılaştırmak için gereken kanıtları toplar.


